详细介绍
Custom Fastener Engineering for Difficult Applications
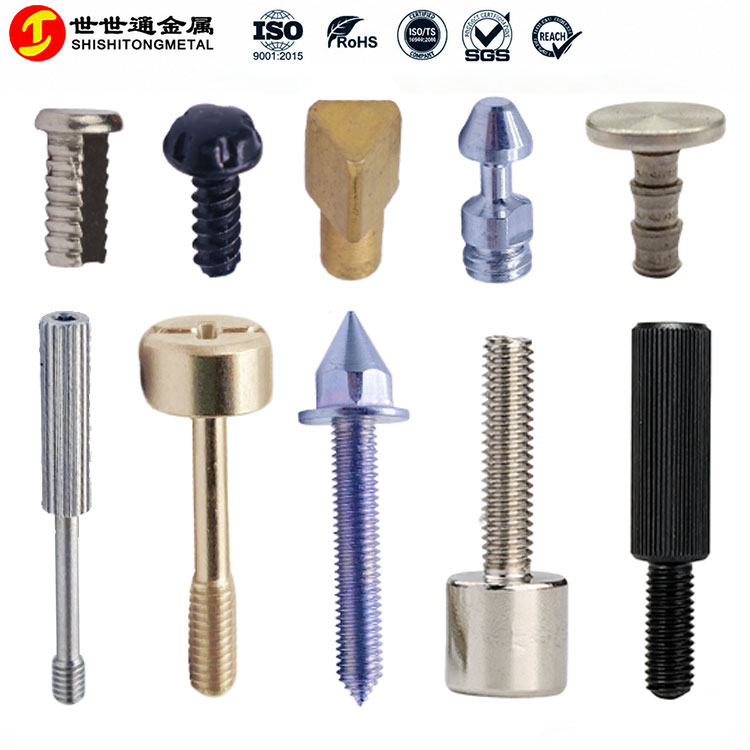
非标螺丝定制,不只是改变长度或头型
当标准件在安装空间、配合尺寸、材料、受力或维护方式上不合适时,问题通常不在“有没有相近规格”,而在于图纸中的结构能否制造、装配后能否使用、样品能否转入稳定量产。
世世通始于 1998 年,面向复杂结构、超长、高精密及指定特殊材料紧固件,从图纸评审开始,结合装配位置、配合关系、使用环境和验收要求,确定材料、结构与制造路线。
先看与定制决策直接相关的数据
累计服务客户
公司累计口径,不等同某一平台客户数或当前活跃客户数。
全渠道老客户订单占比
涵盖国际站、独立站、官网及线下等渠道,不作为单一平台复购率使用。
客户转介绍占比
按公司现行统计口径使用,不改写为转介绍收入或订单金额占比。
产品合格率
不等同首检合格率、一次检验率或客户验收合格率。
服务国家和地区
表示客户覆盖范围,不表述为在当地设点或建立运营网络。
专业检测设备
检测价值以实际项目、方法和记录为准,设备数量不替代产品验证。
出现这些情况,应先做图纸评审
安装空间受限
头部过高、工具无法进入、相邻零件干涉,不能只靠缩小头部解决,还要复核承压面、槽底壁厚与安装扭矩。
定位与紧固同时存在
台阶、光杆、螺纹和端部承担不同作用,需要明确定位基准、配合区段、有效牙长及关键公差。
材料与工况不匹配
温度、腐蚀介质、配对金属、载荷和拆装频率,会影响材料牌号、强度、表面状态及防咬合方案。
样品能做,量产不稳定
单件加工可行不等于适合批量制造。结构、材料状态、工装、制造路线和检验基准需要在样品阶段同步固化。
定制前,需要确认四组工程条件
01 · 安装空间
确认头部包络、工具入口、沉孔或安装孔、孔位关系及装配方向,识别头部、槽型和相邻结构是否干涉。
02 · 配合与受力
确认螺纹、台阶、杆径、支承面、有效啮合长度和受力方式,区分定位尺寸、紧固尺寸与非关键尺寸。
03 · 材料与环境
结合温度、载荷、潮湿、腐蚀介质、配对材料及维护频率,评估材料牌号、强度状态和表面方案。
04 · 验收与交付
明确关键尺寸、检验方法、频次或抽样方案、材料文件、包装方式,以及需要第三方完成的专项验证。
复杂结构、超长、高精密与特殊材质,分别怎么评估?
M0.8–M16公司整体直径范围
0.4–2000mm公司整体长度范围
4 类复杂结构、超长、高精密、特殊材质
| 需求类型 | 已确认的范围或对象 | 评审重点 |
|---|---|---|
| 复杂结构 | 异形头部、深槽、台阶、多段杆径、中空结构、特殊牙型及复合结构 | 成形条件、刀具与装配空间、薄壁位置、工序衔接、基准转换及毛刺控制 |
| 超长结构 | 长螺丝 M1.4–M12;资料长度范围 2–2000mm,200–600mm 为常见长规格需求区间 | 材料直线度、长径比、成形路线、校直、牙段位置、包装及长度检验基准 |
| 高精密配合 | 定位台阶、配合杆、同轴结构、薄头、紧公差件与精密螺纹件 | 关键尺寸定义、基准体系、工序能力、测量方法、过程控制及批次一致性 |
| 指定特殊材料 | 重点加工钛及钛合金、A286/GH2132、Inconel 718/625、17-4PH 及高强特殊不锈钢 | 牌号与状态、结构边界、加工硬化、热处理、配套表面处理及材料文件 |
公司整体定制范围为直径 M0.8–M16、长度 0.4–2000mm,但不代表任意材料、直径、长度、公差和结构都能做极值组合。各产品族及材料适用范围必须按图分别确认。
询价图纸中,建议明确这些参数
| 定制项目 | 需要确认的内容 | 为什么要确认 |
|---|---|---|
| 头型与槽型 | 头部外径、高度、承压面、驱动槽型、工具规格与安装空间 | 避免工具无法进入、头部干涉或槽底剩余壁厚不足 |
| 杆部与台阶 | 杆径、长度、台阶尺寸、圆角、过渡结构、配合区段与基准 | 区分定位、支承和紧固功能,确定关键尺寸与加工顺序 |
| 螺纹要求 | 螺纹制式、规格、螺距、公差带、有效牙长及配套内螺纹 | 确认啮合关系、制造方法和螺纹验收量规 |
| 材料与状态 | 材料牌号、供货状态、强度或硬度、使用温度、介质和配对材料 | 避免只写材料大类而遗漏影响制造及使用的具体条件 |
| 表面与功能 | 表面状态、颜色、耐腐蚀目标及其他功能指标;注明试样、方法与执行方 | 避免把外观封样当成功能性能的验收依据 |
| 检验与资料 | 关键尺寸、量具或方法、检验频次、抽样方案、材料文件及第三方报告要求 | 让报价、生产与交付使用同一套判定标准 |
具体尺寸、材料、公差、制造方式与检验方案,以确认图纸、订单要求及样品验证结果为准。
从图纸评审到稳定量产
1. 提供图纸与工况
发送二维或三维图纸、样件照片或装配说明,并注明材料、使用环境、预计数量、交期和验收要求。
2. 可制造性评估
识别关键尺寸、结构风险、材料条件和装配限制,确认冷镦、多工位成形、搓牙、CNC 二次加工、磨削或校直等路线。
3. 工艺开发与样品验证
按确认图纸安排模具或工装、样品制造及约定检验;客户结合实际设备验证装配配合与使用功能。
4. 稳定量产与交付
样品与要求确认后,固化图纸版本、材料、工艺和检验基准,按约定安排生产、包装与交付。
制造路线为什么不能只看外形?
同一张外形图,采用冷镦成形、车削加工或复合工艺,可能在材料利用、结构连续性、尺寸控制和量产稳定性上产生不同结果。世世通根据零件结构、材料、数量及关键公差规划制造路线,CNC 主要用于二次加工,不把所有非标螺丝都归为单件机加工。
冷镦与多工位成形
适用于经评估可成形的头部、台阶或缩杆结构,重点检查材料塑性、变形量、模具分型和批量稳定性。
搓牙
根据材料、杆径、牙型、有效牙长和结构空间确认,螺纹部分要与配套内螺纹及通止量规一致。
CNC 二次加工
用于孔、槽、台阶、端部及局部精密结构的补充加工,重点控制加工基准、毛刺和工序间累积误差。
磨削、校直与检测
按产品需要配置,用于进一步控制配合面、直线度或关键尺寸,并形成与图纸版本对应的检验记录。
15 类检测项目,如何对应图纸和装配风险?
世世通现行资料列明 15 类可重点说明的检测项目,并配有 10+ 专业检测设备。检验不应平均分配给每个尺寸,而应从装配结果倒推关键特性,再约定对象、基准、单位、条件、频次与判定规则。
| 检测类别 | 可重点说明的项目 | 对应风险 |
|---|---|---|
| 尺寸与几何 | 尺寸、螺距、深度、半径、角度、同心度、光学投影 | 装不进去、定位偏差、头部干涉、台阶或轮廓不匹配 |
| 螺纹配合 | 螺纹通止,并结合塞规、环规、针规或其他约定量具 | 旋合困难、有效啮合不足、配套螺纹不一致 |
| 材料与机械特性 | 材料验证、金相、洛氏硬度、维氏硬度、扭矩 | 材料或状态不符、硬度偏差、装配扭矩依据不足 |
| 专项项目 | 内部盐雾测试及项目专项检测 | 方法、时长、判定条件和报告形式未在下单前说清 |
检测边界:内部盐雾测试的方法、时长及判定条件按项目确认,内部试验记录不等同第三方检测报告。XRF 等未确认自有的项目按实际来源说明;超出内部范围或指定第三方报告的检测另行约定。没有实测记录,不承诺盐雾时长、公差、扭矩、寿命或合格数字。
世世通重点解决哪类非标螺丝项目?
世世通的重点不是普通标准件现货,而是图纸中存在复杂几何、超长结构、紧公差配合或指定特殊材料,并且需要从样品走向稳定量产的项目。
复杂几何
围绕异形头部、深槽、孔、台阶、多段杆径和特殊端部拆解工序与风险。
超长结构
结合直径、长度、牙段、直线度、材料和包装方式评估成形、校直与交付方案。
高精密配合
从装配功能识别关键公差,并把基准、加工路线和检测方法一起确认。
指定特殊材料
根据牌号、状态、使用环境和结构条件,评估制造难点及材料验证要求。
世世通|高难非标螺丝工程制造商。让高难非标螺丝,从图纸走向稳定量产。
非标螺丝定制常见问题
没有完整图纸,可以先沟通吗?
可以先提供样件照片、安装位置、配套零件和已知关键尺寸,用于初步判断结构与制造难点。进入报价或样品阶段前,仍需逐项确认材料、尺寸、公差、数量和验收要求。
只有产品图片,能直接作为制造依据吗?
不能。图片只能帮助理解外观和应用方向,无法完整表达内部结构、配合关系、材料状态及公差。正式制造应以确认图纸、样件和订单技术要求为依据。
为什么要提供装配位置和使用环境?
同一外形在不同装配中承担的作用可能完全不同。安装空间、载荷、温度、介质、配对材料和拆装频率,会直接影响材料、结构、表面方案和验收方法。
样品合格后,可以直接按原方案量产吗?
需要先确认样品使用的图纸版本、材料状态、制造路线、工装和检验标准是否能延续到批量生产。任何关键条件发生变化,都应重新评估受影响的尺寸与装配结果。
材料、尺寸与表面处理可以组合定制吗?
可以提出组合需求,但不是任意组合都适合制造。应结合材料牌号、结构变形量、关键公差、数量及表面处理对尺寸的影响进行可制造性评估。
世世通负责整机功能验证吗?
世世通负责零件制造及双方约定的检验项目。装配后的整机载荷、系统性能、使用寿命和具体环境适配性,应由客户或约定的第三方按照实际工况验证。
把图纸、装配问题和验收要求一起发给我们
请说明材料牌号、关键尺寸、使用环境、预计数量、计划交期,以及当前装配中遇到的问题。信息越接近实际工况,图纸评审和可制造性评估越有针对性。
- 二维或三维图纸、样件照片
- 材料牌号、状态和使用环境
- 关键尺寸、配合关系和验收方法
- 样品数量、批量需求与计划交期
