跳至主要内容
服务热线:139-2374-8909 sst@szsst88.com 深圳市宝安区松岗街道潭头第一工业区第9栋
发送图纸询价

材料与工艺 · 非标螺丝选材指南

选对材料, 配好表面工艺

从使用环境、受力要求、重量与外观出发,把材料牌号、材料状态和表面处理一起确认。让每一项选择,都对应实际使用要求。

已有指定材料,按图核对;尚未确定选材,从使用条件开始。

从材料,到成品要求
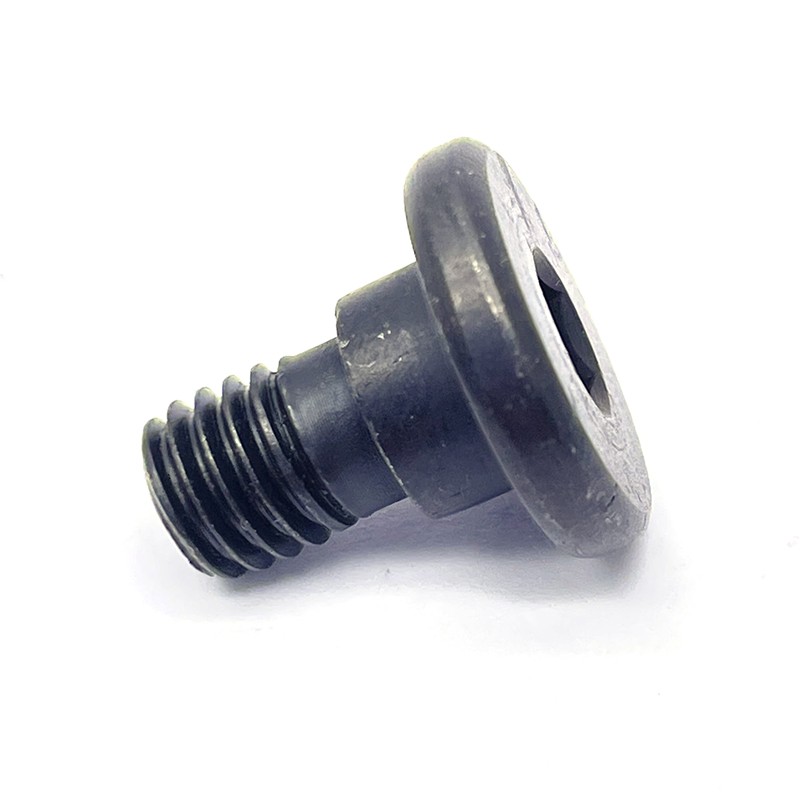
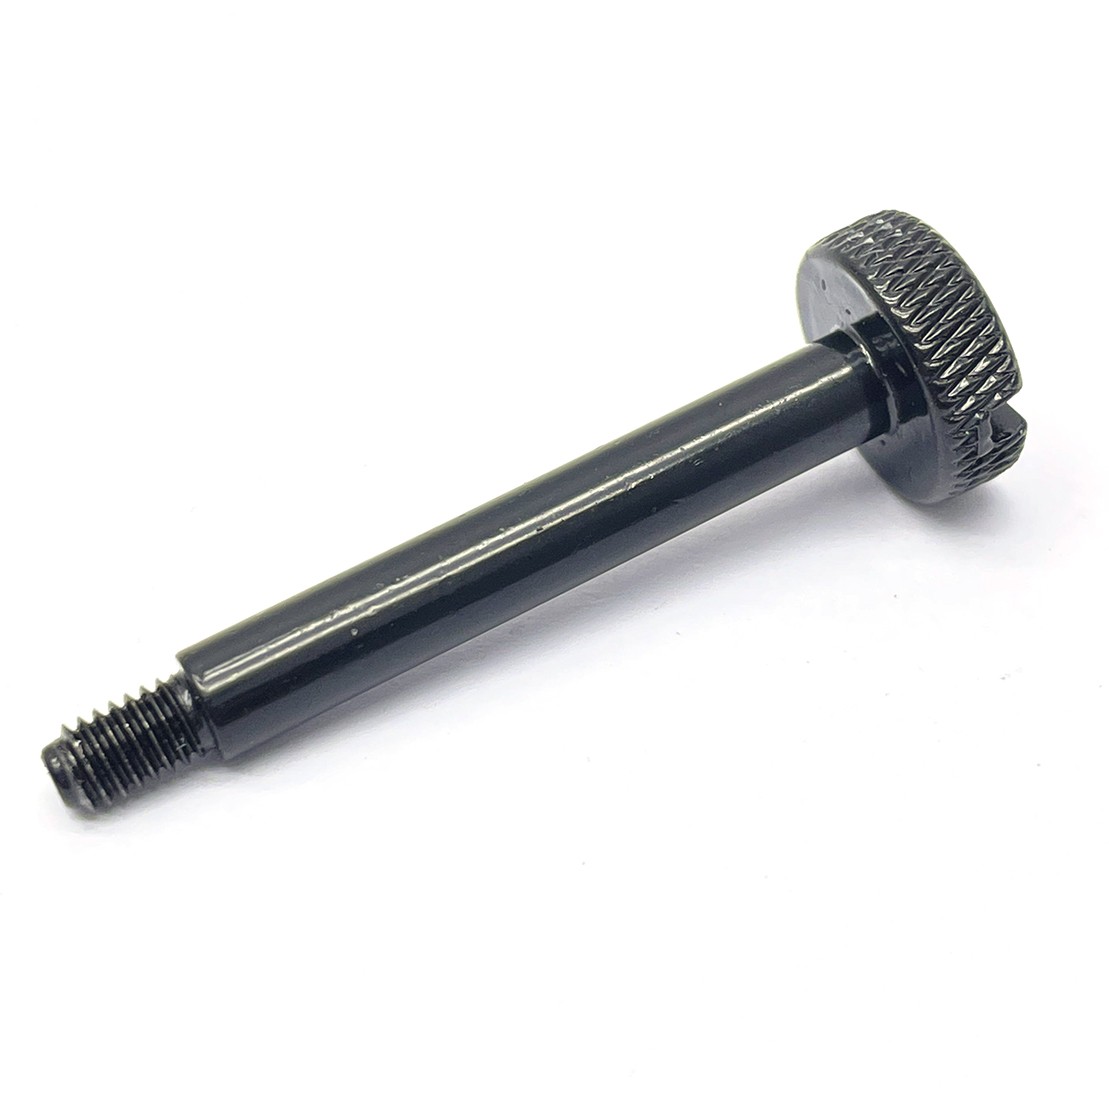
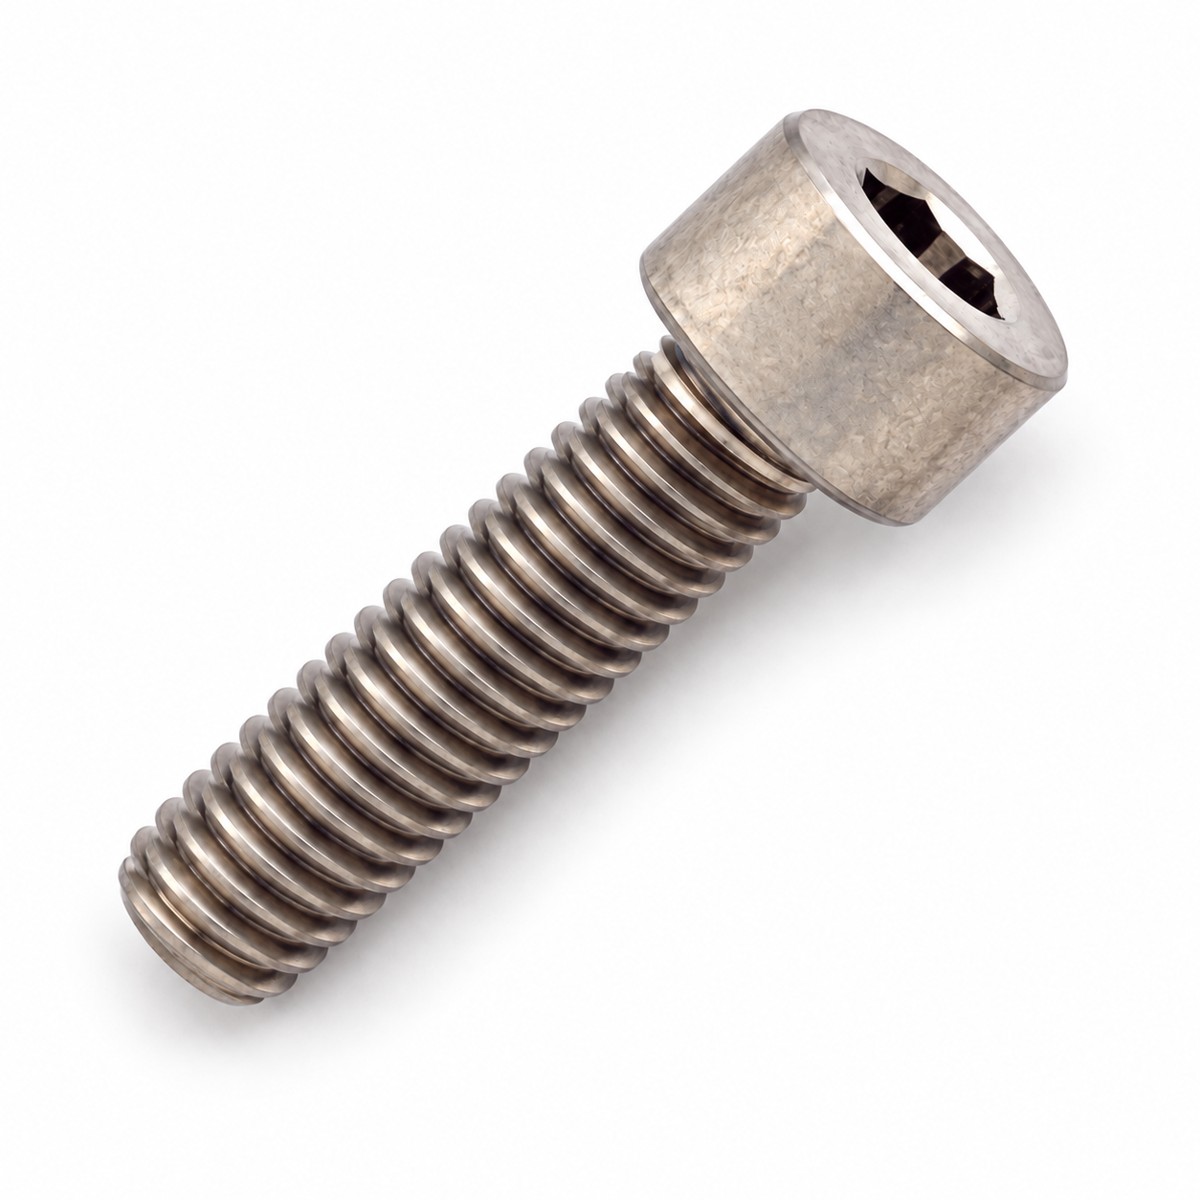
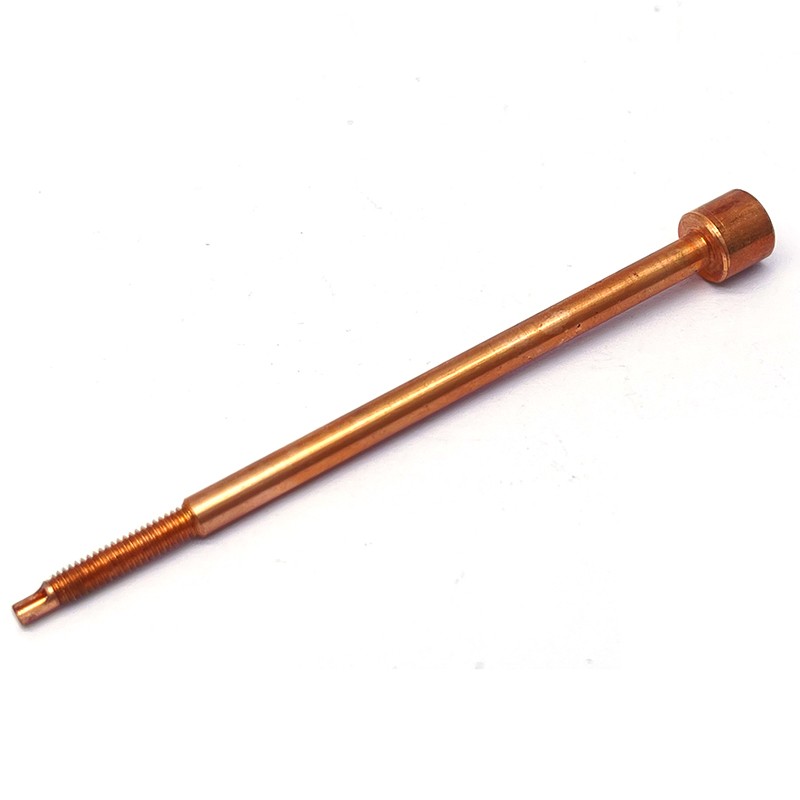
不锈钢螺丝材料参考钛螺丝材料与外观参考铜材料螺丝参考
  1. 01材料牌号明确用什么
  2. 02状态与性能明确承受什么
  3. 03表面与配合明确怎样使用

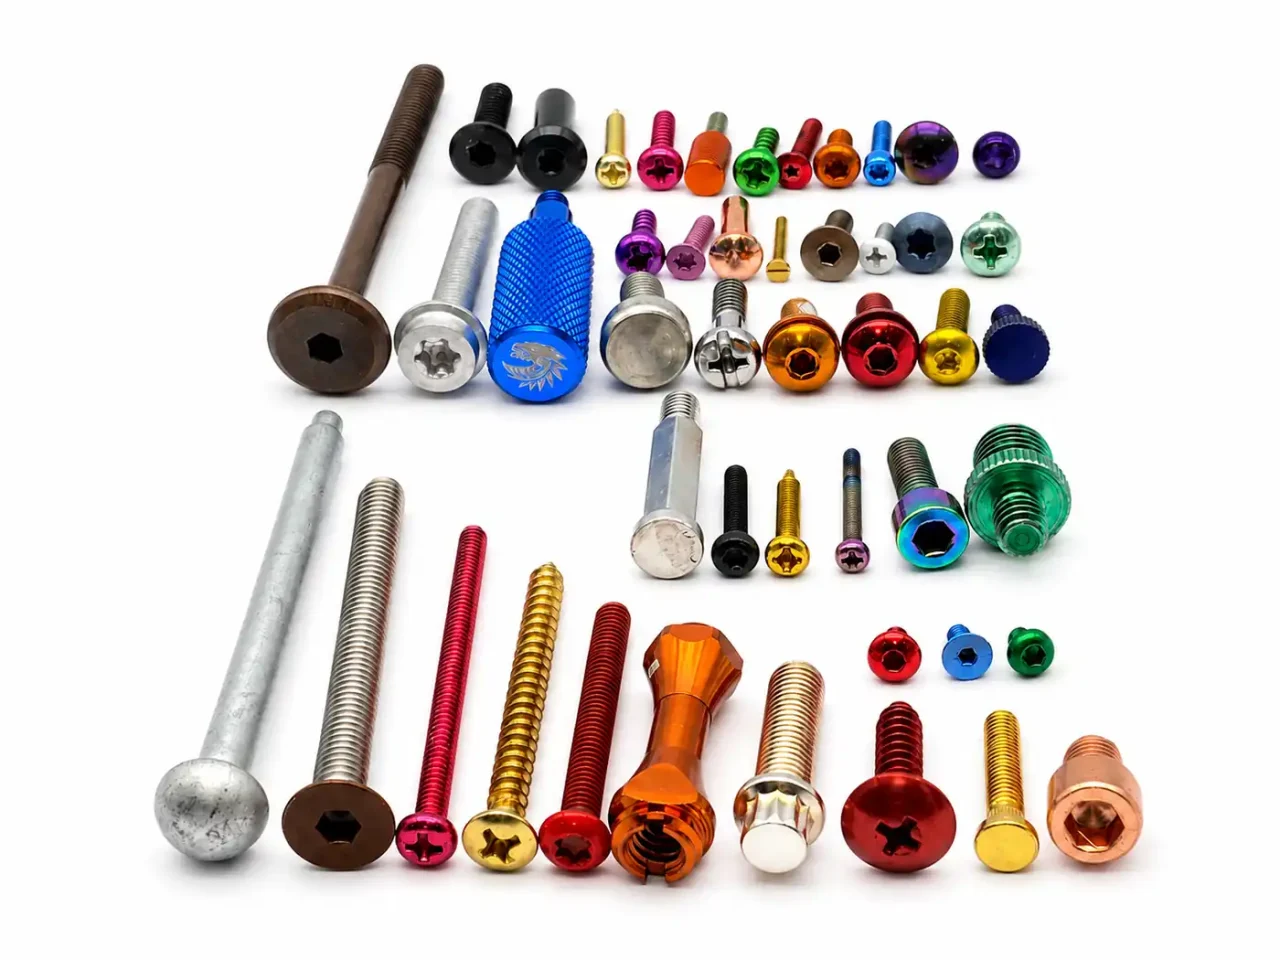
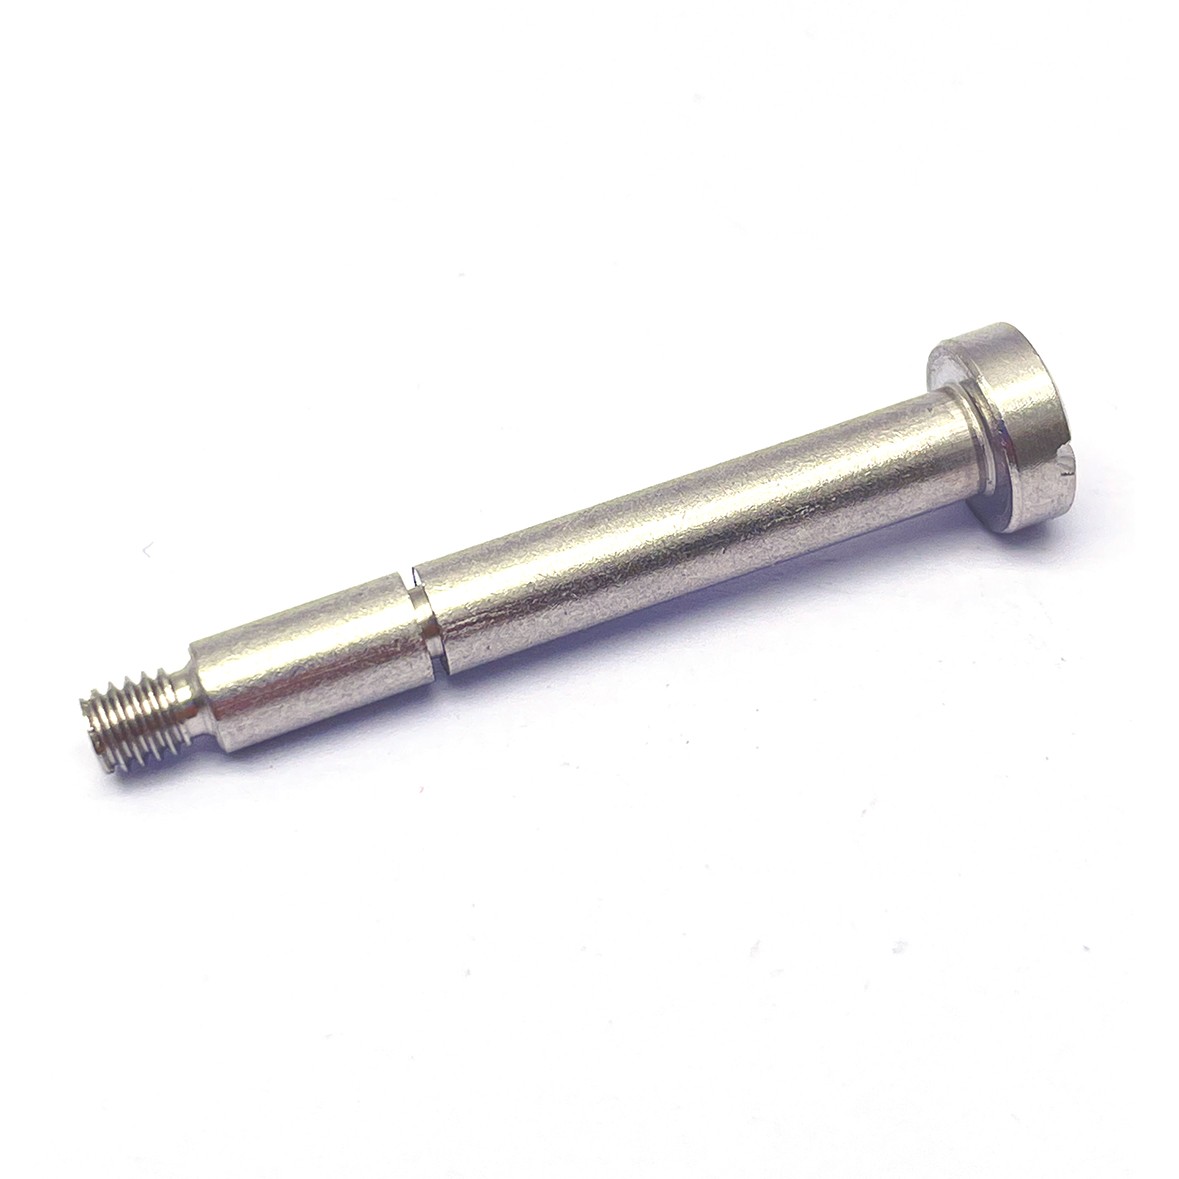
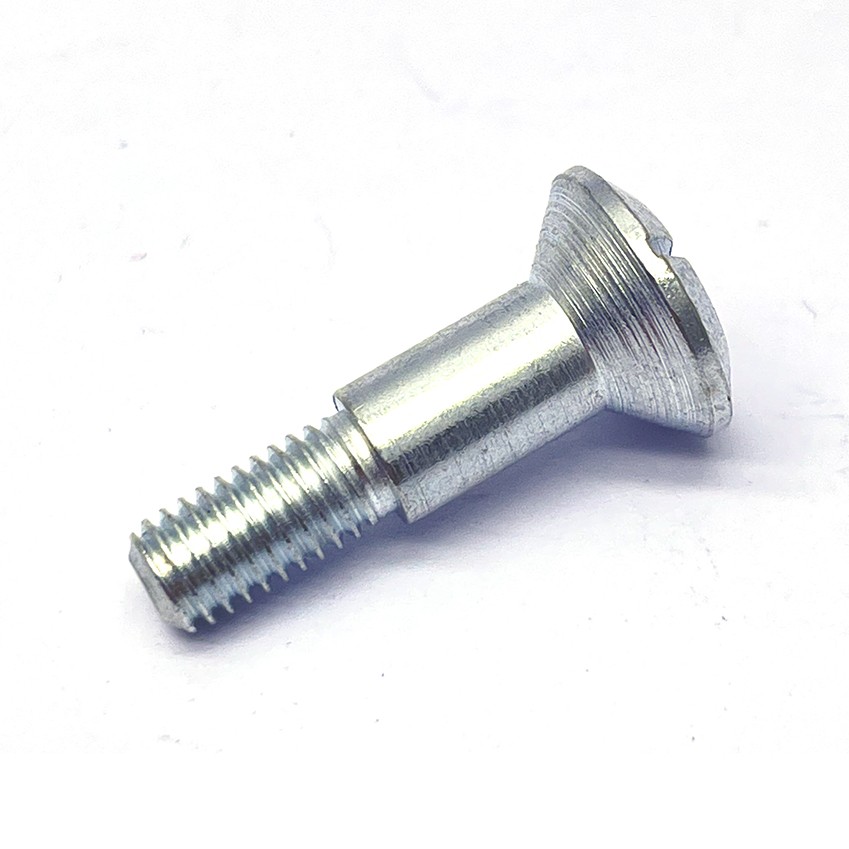
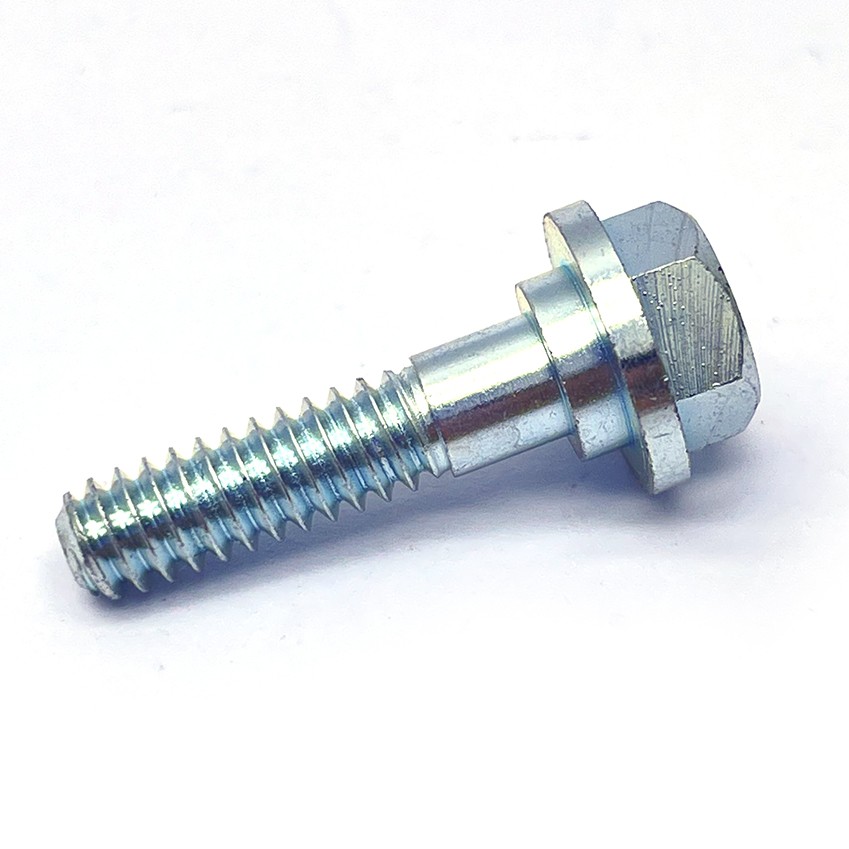
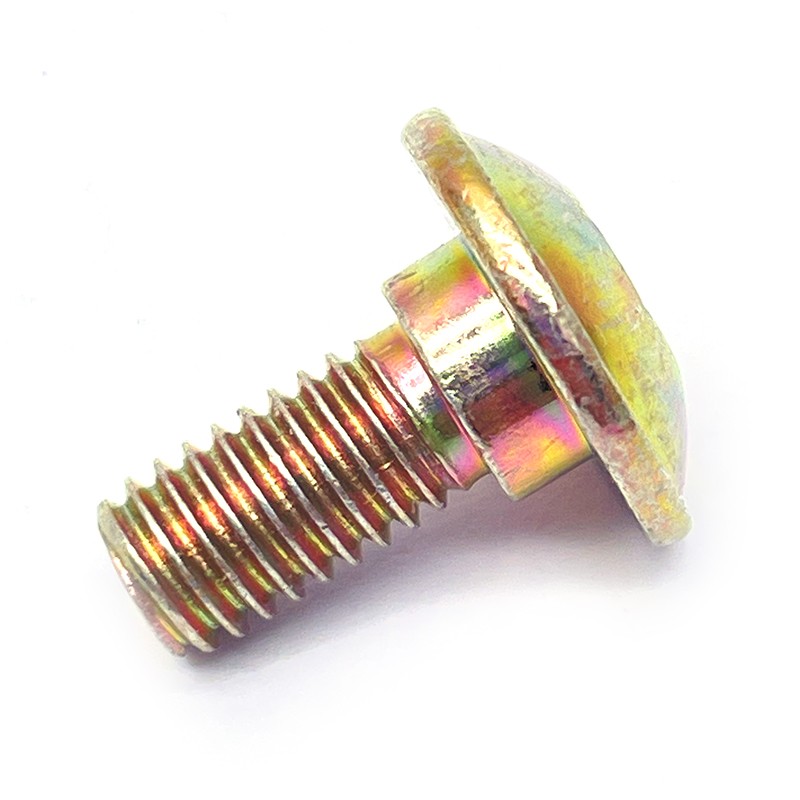
图片用于材料与外观识别,实际材质以确认文件为准。

01 / 材料选择

五类材料,先看选择依据

比较使用要求,再落实到具体牌号和状态。材料名称相同,也需要核对性能与工艺条件。

不锈钢螺丝参考
01

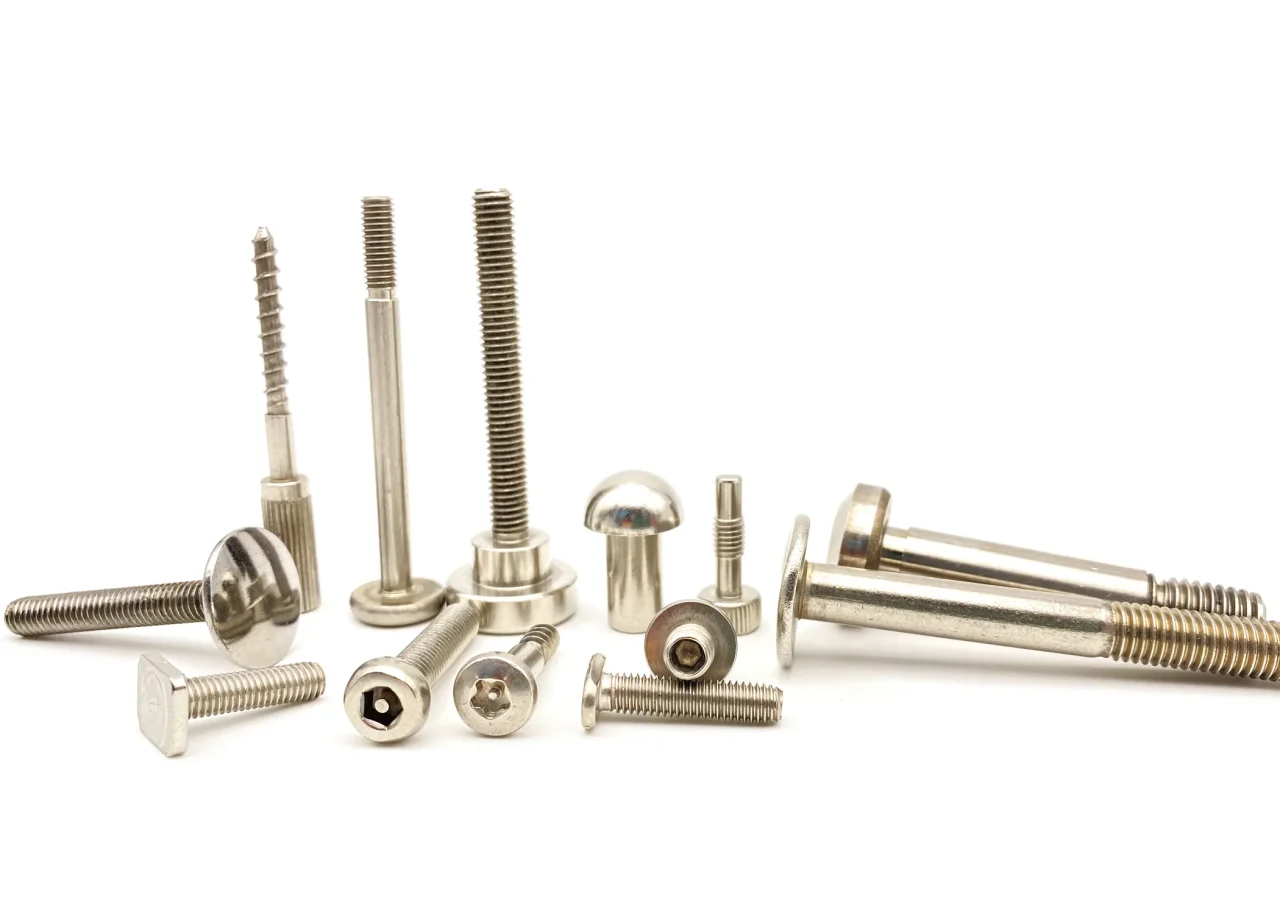
不锈钢

耐腐蚀与表面要求

为什么考虑

有耐腐蚀、清洁或外观要求时,先比较具体牌号与使用介质。

选择时看什么

接触介质、温度、清洁剂、配合件及重复拆装条件。

进一步确认

牌号、材料状态、性能等级与钝化等表面要求;仅写“不锈钢”不足以确定方案。

查看牌号与性能标识说明

材料牌号与采购标识

SUS302HQ、SUS304HC、SUS303Cu、SUS316Cu、SUS316、SUS316L、SUS310、321、17-4PH、440C、A286 等,需分别核对所用标准、材料状态及可制造性。18-8 等名称也应落实到明确标准和材料文件。

紧固件材料组别与性能等级

A2-50、A2-70、A2-80、A4-70 等属于紧固件材料组别与性能等级的组合标识,不能作为与具体材料牌号一一等同的替代写法。

以上为牌号沟通线索,不代表所有牌号、状态与尺寸组合均可承接;特殊材料按项目确认。
钛螺丝参考
02

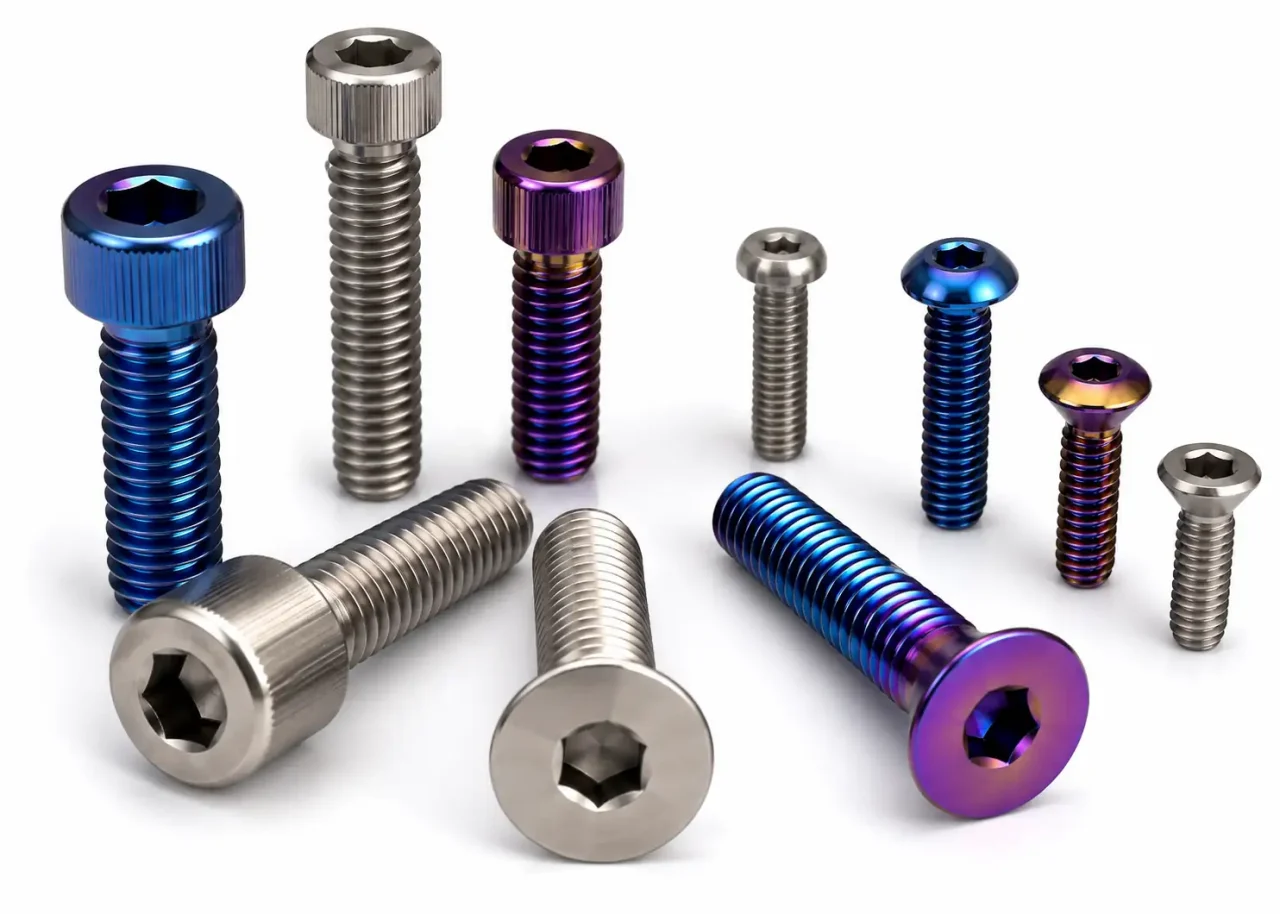
钛

重量与环境适配

为什么考虑

有减重或特定环境需求时,将纯钛与钛合金分开评估。

选择时看什么

目标重量、受力、配合件材料、装拆方式与成本约束。

进一步确认

指定牌号及状态,确认表面、摩擦与装配要求;不以颜色判断材料性能。

查看牌号与性能标识说明

牌号示例与材料类别

常见沟通示例包括商业纯钛 Grade 2、Grade 4,以及 Ti-6Al-4V(Grade 5)钛合金。纯钛与钛合金应分开确认,不能只用“钛”字确定成分和性能。

材料状态与性能要求

牌号之外,还需注明所用标准、材料状态及强度、延伸率等要求。同一材料名称在不同标准或供货形式下,应核对对应材料文件,不能直接套用钢制螺丝的 8.8、10.9 等性能等级。

以上为材料标识说明,不代表所列牌号、状态和规格均可承接;具体材料与工艺按项目确认。

碳钢螺丝参考
03

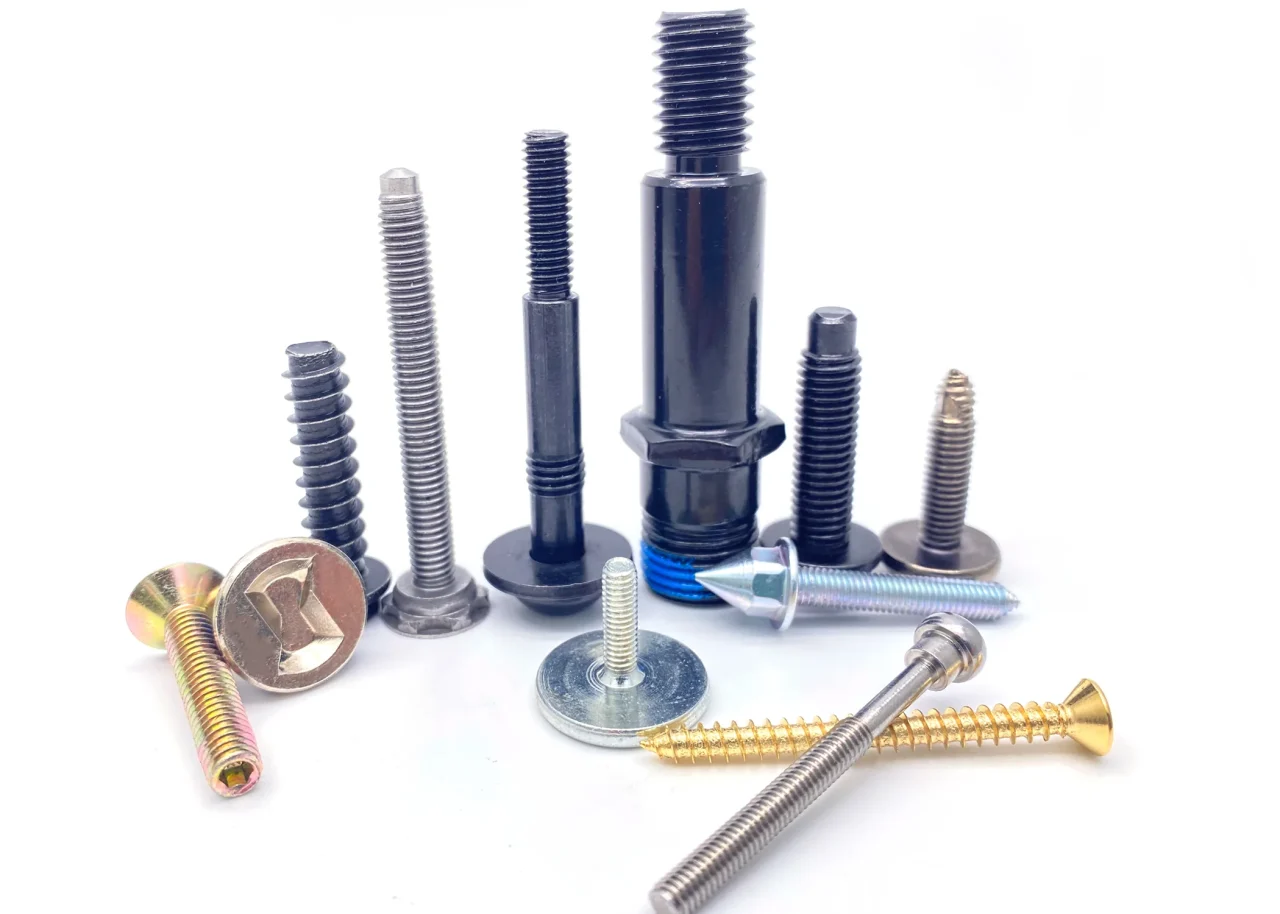
碳钢

性能与防护搭配

为什么考虑

需要结合成型、受力与批量成本选材时,一并评估性能和防护方案。

选择时看什么

目标强度、硬度、工作环境及是否需要热处理。

进一步确认

基材、性能要求与涂镀层分别标注;高强度件还需评估相关处理的氢脆风险。

查看牌号与性能标识说明

材料牌号与性能等级分开写

碳钢是材料类别。采购时应提供具体钢号或材料规范,并单独说明成品性能等级;不能仅用“碳钢”或“高强度”代替完整要求。

8.8、10.9 等标识怎样理解

在适用的钢制螺栓、螺钉和螺柱标准中,8.8、10.9、12.9 等是性能等级,不是某一个固定钢号。应结合适用标准、尺寸、材料及热处理确认;较高等级还可能涉及合金钢等材料路线,不能一概视为普通碳钢。

以上为材料标识说明,不代表所列牌号、状态和规格均可承接;具体材料与工艺按项目确认。

铜及铜合金螺丝参考
04

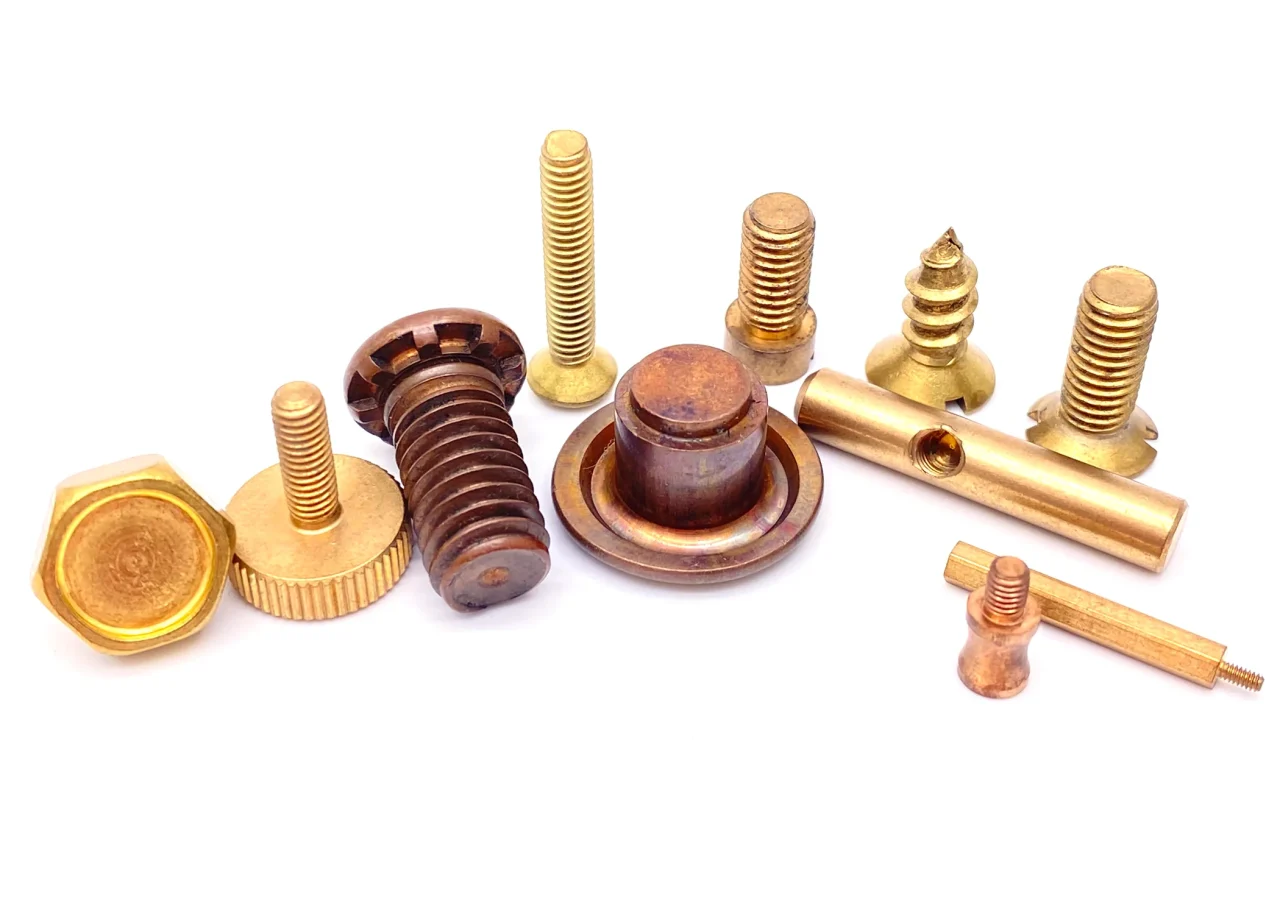
铜及铜合金

导电与连接要求

为什么考虑

涉及导电连接或指定铜材时,先区分纯铜与具体铜合金。

选择时看什么

导电要求、连接受力、接触部位及表面状态。

进一步确认

材料牌号与性能、接触面是否允许涂层、外观要求;不能把不同铜合金视为相同性能。

查看牌号与性能标识说明

牌号示例与标准体系

UNS 使用 C 加五位数字标识铜及铜合金,C11000 等属于该体系中的具体牌号。纯铜、黄铜和青铜是不同材料类别;“铜色”“黄铜色”只是外观描述,不能代替牌号。

导电与机械性能分别确认

选定牌号后,还需明确材料状态,以及导电、强度或硬度等项目要求。涉及接触面镀层时,应同时说明接触部位和装配条件;不同牌号或状态不能按相同性能替换。

以上为材料标识说明,不代表所列牌号、状态和规格均可承接;具体材料与工艺按项目确认。

铝及铝合金螺丝参考
05

铝及铝合金

轻量化与配合条件

为什么考虑

有减重目标时,同时确认材料状态、受力及螺纹使用条件。

选择时看什么

载荷、有效啮合长度、拆装频率、配合件与环境。

进一步确认

合金牌号及状态、表面处理、颜色与处理后的配合要求。

查看牌号与性能标识说明

合金牌号与状态组合标注

铝合金应同时注明牌号与状态,例如 6061-T6 中,6061 是合金牌号,T6 是状态标识。只有牌号而没有状态,通常不足以明确采购性能要求。

状态标识不等于螺丝强度等级

T6 表示固溶热处理后人工时效的状态,不是钢制紧固件的性能等级。具体强度、硬度与加工条件,还需结合合金、产品形式、尺寸及适用标准核对,不能把某种状态的性能推广到所有铝合金。

以上为材料标识说明,不代表所列牌号、状态和规格均可承接;具体材料与工艺按项目确认。

这里提供初步选材方向。具体牌号、供应状态与项目承接范围,结合图纸及材料文件确认。

02 / 表面处理

根据使用环境,选择合适的表面处理

不同材料、腐蚀环境、外观要求和装配条件,对表面处理的要求并不相同。我们根据基材、使用环境、功能要求及图纸规范,协助确认适合的处理方案。

Surface Finishing for Corrosion, Appearance & Assembly Requirements

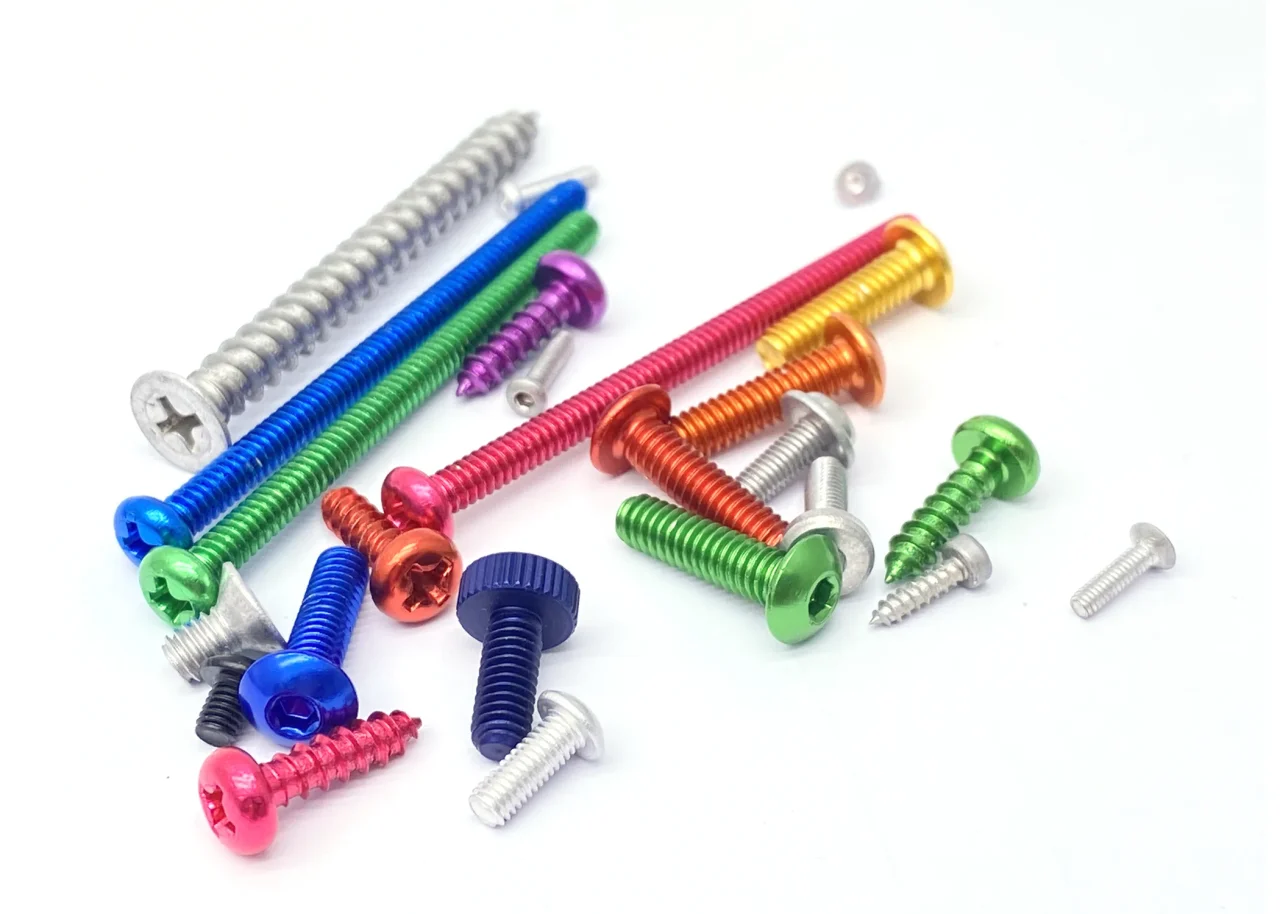
不同颜色与表面外观的螺丝产品展示
看得见的表面,匹配实际使用要求

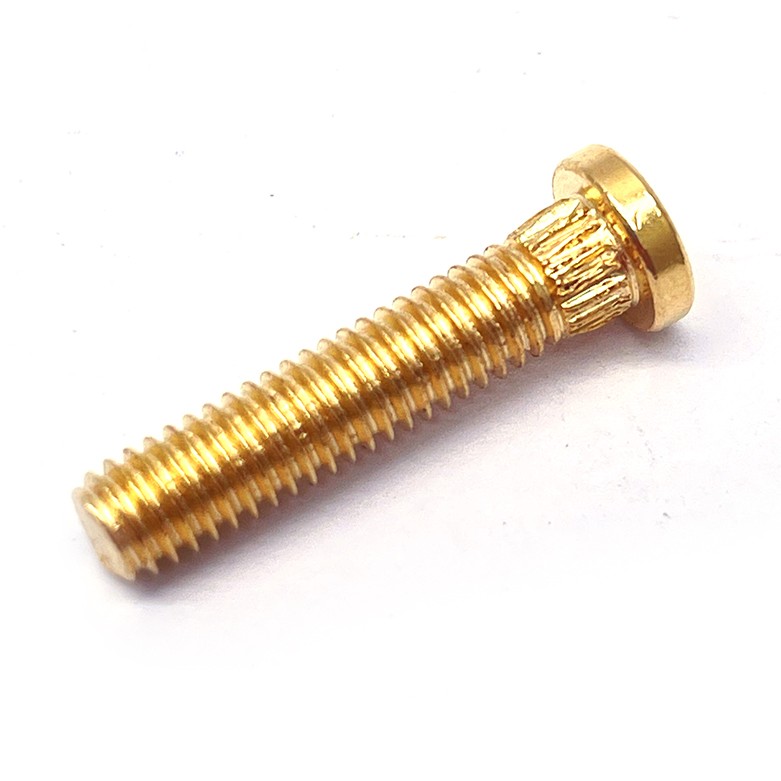
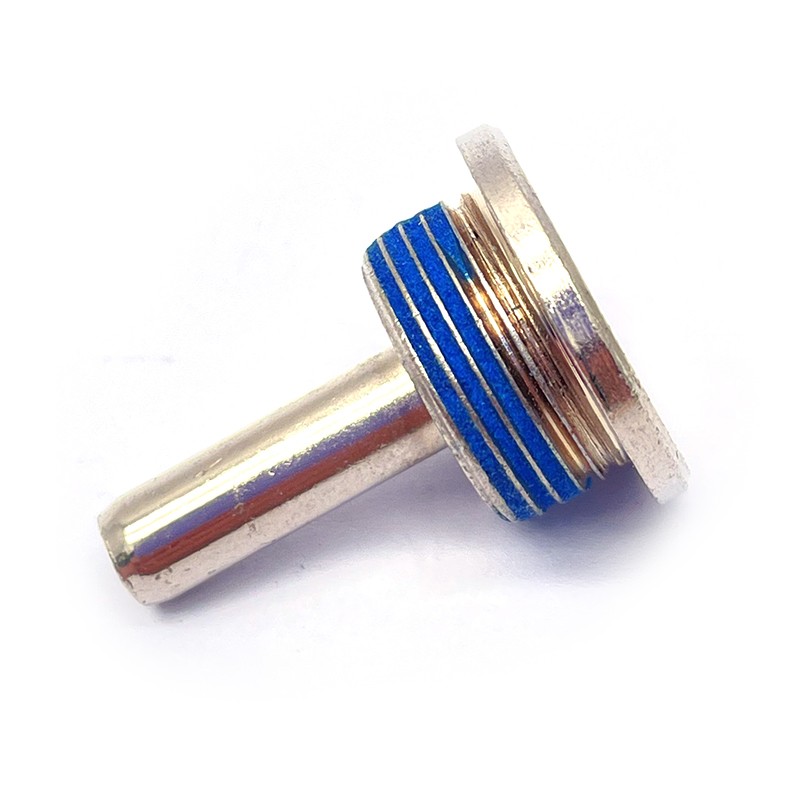
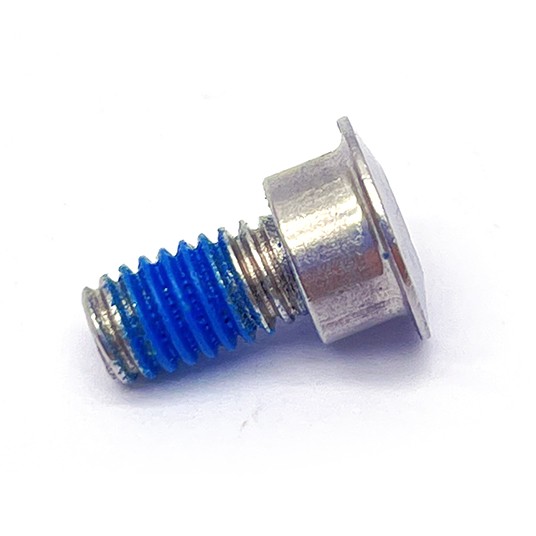
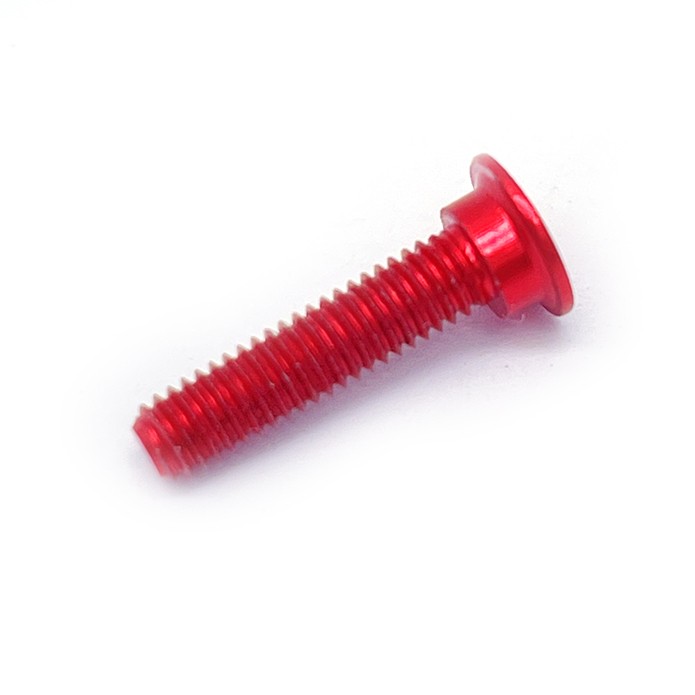
螺丝产品外观参考。具体处理方式、颜色与膜层,以确认的样品和工艺要求为准。

01

钝化

Passivation

适用于不锈钢零件,提高表面洁净度与耐腐蚀表现。

常见基材304 / 316 / 316L
02

电解抛光

Electropolishing

改善表面光洁度,适合对洁净度和表面状态有要求的零件。

常见基材304 / 316L
03

PVD

Physical Vapor Deposition

用于颜色、耐磨及外观要求,可根据项目要求确认颜色与膜层。

常见应用设备外观件 / 精密紧固件
04

发黑

Black Oxide

提供黑色表面外观,根据材料及防腐要求确认处理与后续防护方案。

常见基材碳钢 / 合金钢
05

电镀

Plating

根据防腐、外观及装配要求,评估镀锌、镀镍等处理方式。

需确认基材 / 镀层 / 盐雾要求
06

阳极氧化

Anodizing

主要用于铝合金零件,结合合金牌号确认颜色与表面保护需求。

常见基材6061 等铝合金

不确定选哪一种表面处理?

按您的需求选择处理方向

告诉我们材料、使用环境和功能要求,我们可结合图纸确认适合的处理方向。

表面处理选择

表面处理需要
与基材和工况匹配

从表面处理、本色与点胶组合中选择,点击下方名称,查看对应的产品图片、特点与优势。

钝化产品实拍

表面与外观 01

钝化

钝化处理成品,展示头部、杆部与螺纹的表面外观。

  • 去除表面游离铁,减少污染引起的锈斑
  • 促进钝化膜形成,改善不锈钢耐腐蚀性
  • 保留金属本色,适合自然外观需求

制造工艺路线

常见制造工艺组合

非标件可能采用冷镦、机加工、搓牙、热处理和表面处理中的一种或多种工艺组合。具体路线与先后顺序按材料、结构和项目要求确认。

  1. 01

    材料评估

    牌号 / 线材 / 棒材

  2. 02

    成型加工

    冷镦 / CNC / 冲压

  3. 03

    螺纹加工

    搓牙 / 车牙

  4. 04

    性能处理

    热处理 / 除氢

  5. 05

    表面处理

    防腐 / 外观 / 功能

工艺组合示意:并非每个项目都需经过全部环节;处理体系、配套方式及验证要求按具体项目确认。

03 / 成型与加工工艺

从零件结构出发,组合合适的加工工艺

结合材料、几何结构、公差和数量,评估成型与加工路线。关键尺寸与后续表面处理同步考虑。

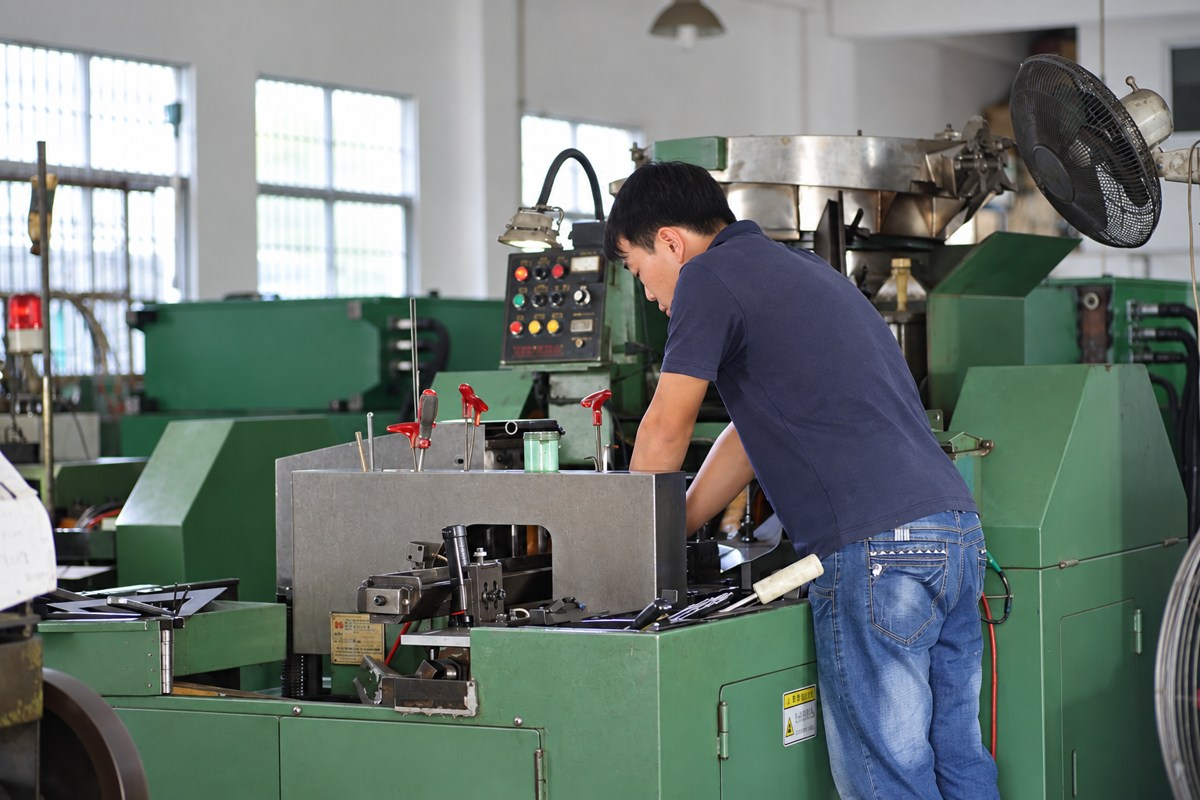
01工作人员调整多工位成型设备

冷镦成型

围绕头型、杆部结构与材料成型性,评估模具及批量成型方案。

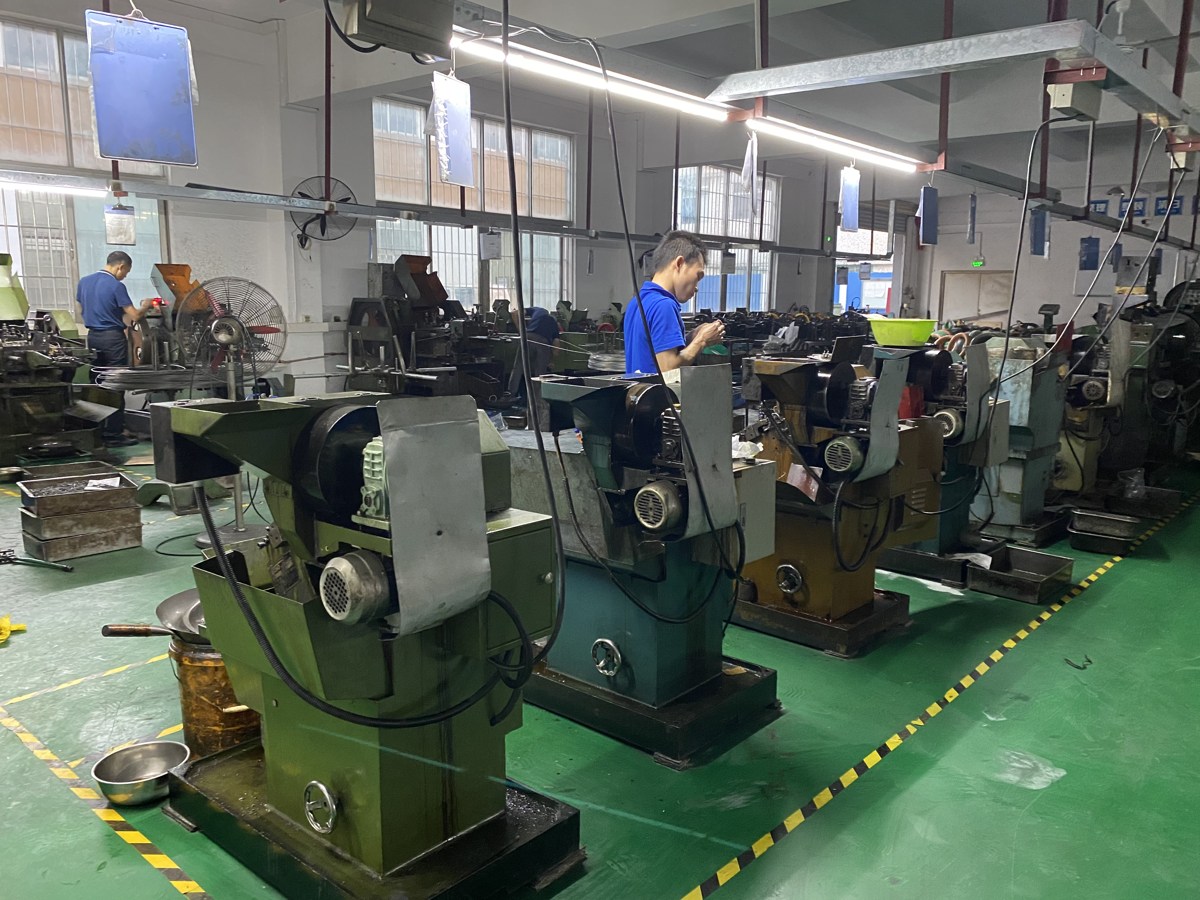
02成排搓牙设备、生产人员与车间通道

搓牙 / 螺纹加工

确认螺纹规格、有效长度及精度要求,并核对处理后的配合。

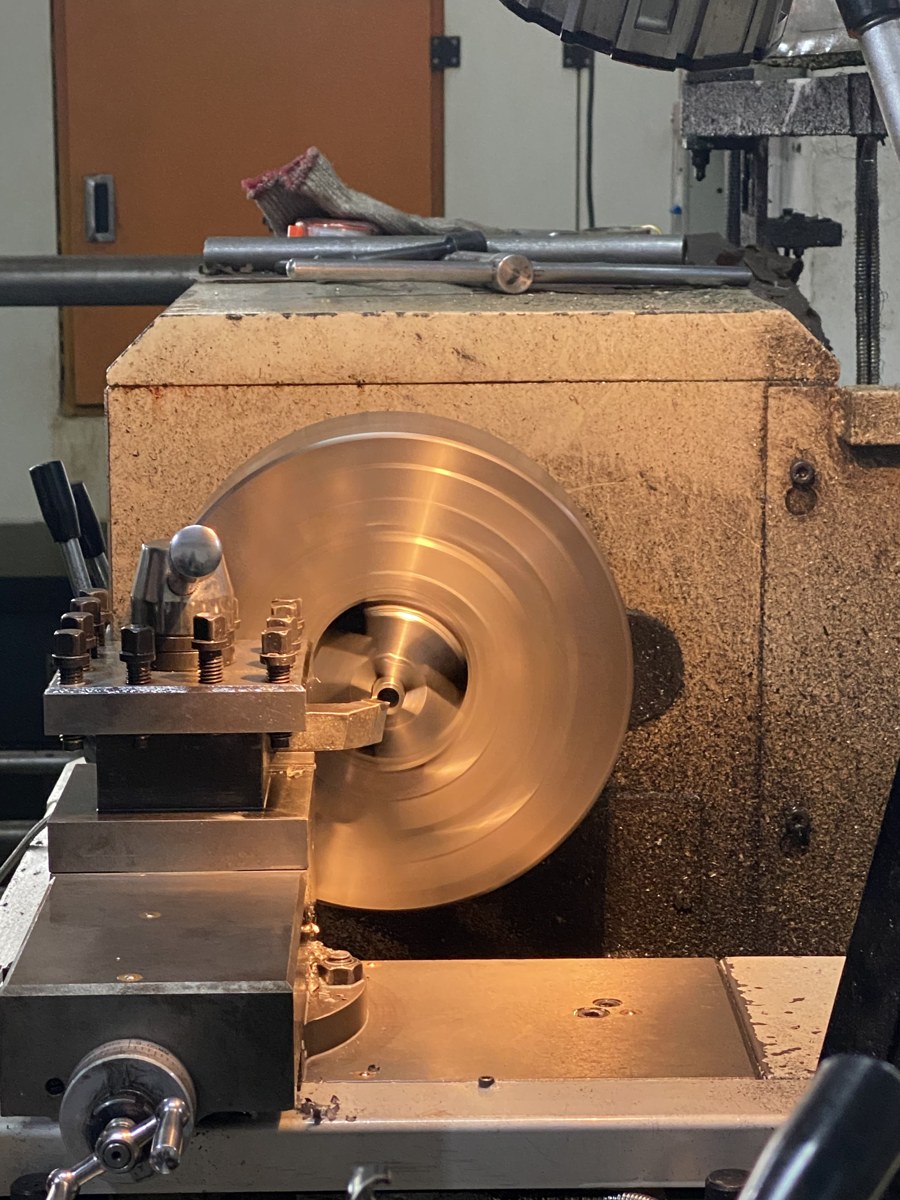
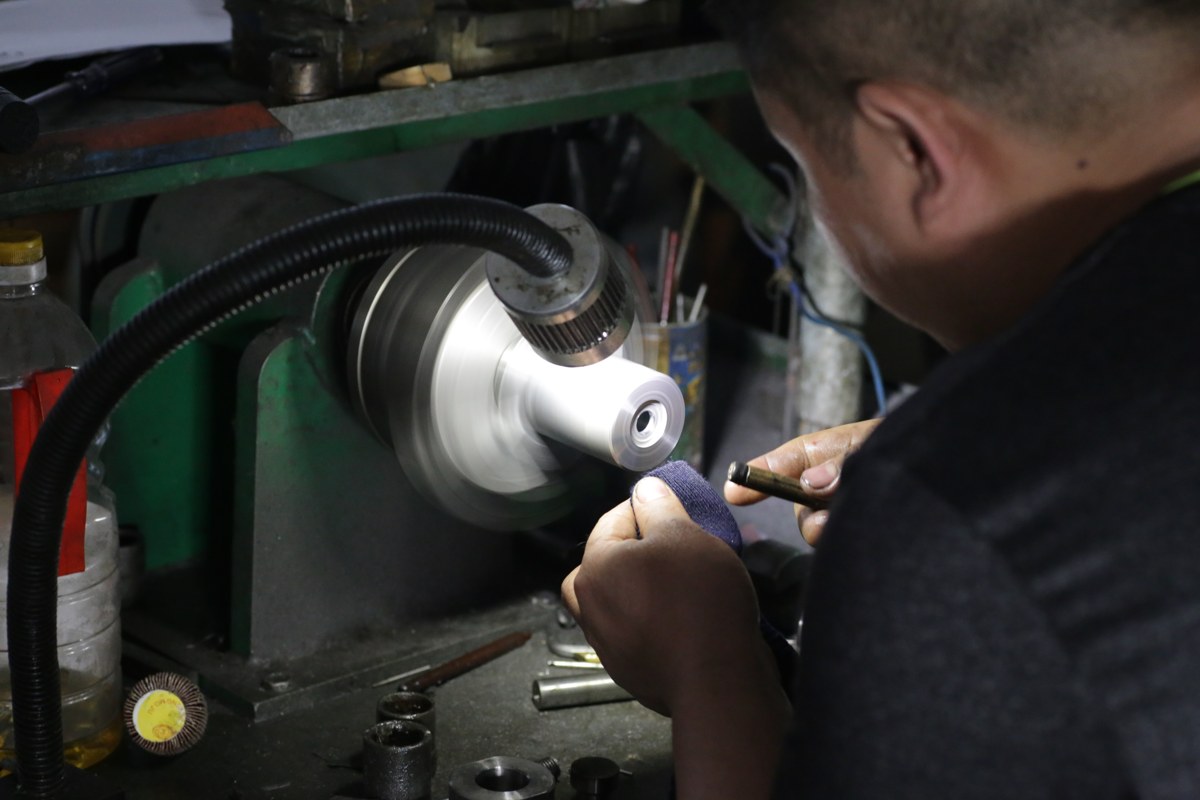
03车床刀具与旋转工件的加工近景

精密车削

针对台阶、特殊杆部与复杂轮廓,结合尺寸公差安排加工。

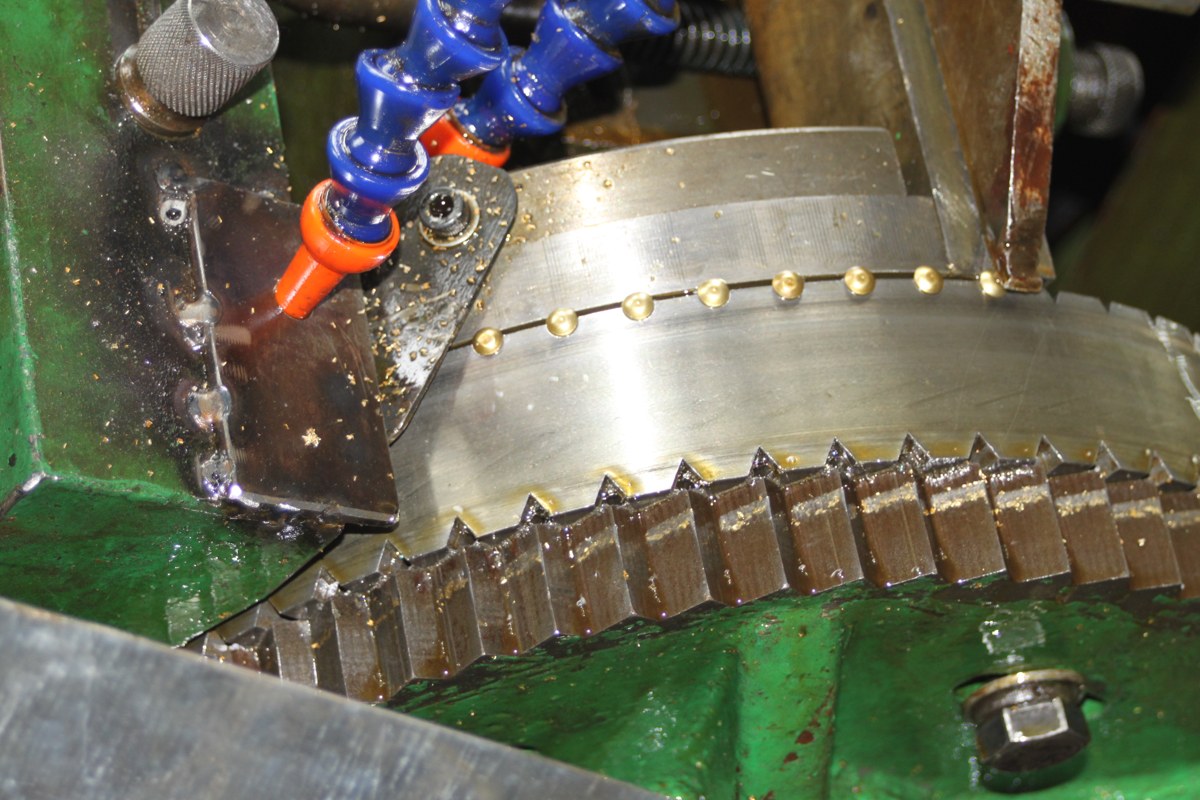
04零件局部割槽加工与供料机构

二次加工

根据图纸组合钻孔、铣槽及其他局部加工,落实关键特征。

05模具修磨与调试现场

模具开发

围绕非标结构评估模具方案,通过试样核对成型与尺寸。

04 / 材料 × 工艺适配

不同材料,对应不同的处理路线

最终工艺需结合材料牌号、尺寸、公差、使用环境及图纸要求确认。

基材常见表面处理方向
304 / 316 / 316L钝化 · 电解抛光 · 精密抛光
碳钢 / 合金钢发黑 · 镀锌 · 镀镍 · 涂层
17-4PH / A286钝化 · 精密抛光 · 专项处理
钛 / GR5 / TA2抛光 · 阳极着色 · 专项表面处理
铝合金阳极氧化 · 着色
黄铜镀镍 · 抛光 · 专项处理

并非所有材料都适合所有工艺。以上为选型方向,具体加工方式、处理体系与配套能力按项目确认;镀层厚度、材料状态及处理后的螺纹配合需一并核对。

05 / 从需求到方案

把图纸要求,落到每一道制造环节

从选材到批量交付,逐步确认结构、工艺与检测要求。

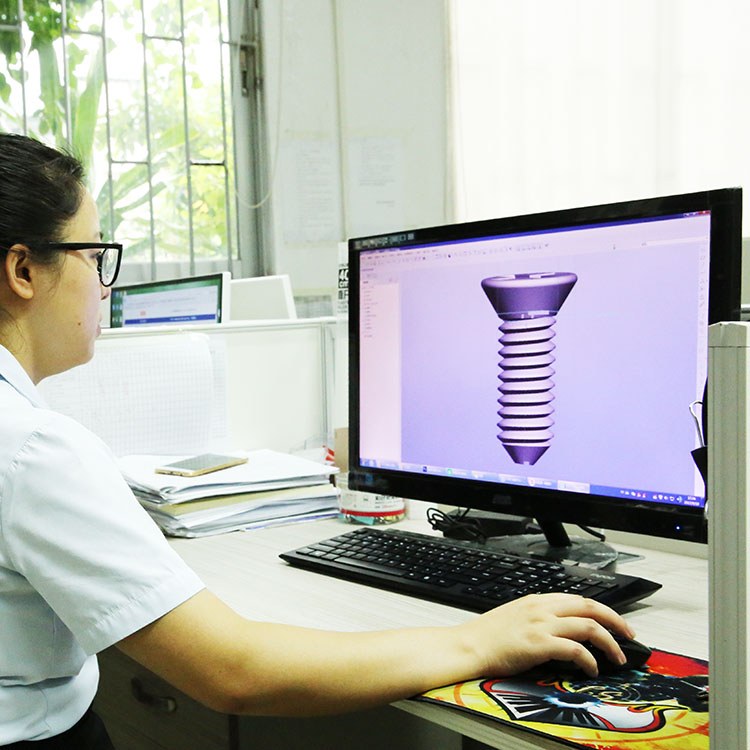
  1. 01工程人员核对紧固件三维结构模型

    图纸

    识别结构与关键要求

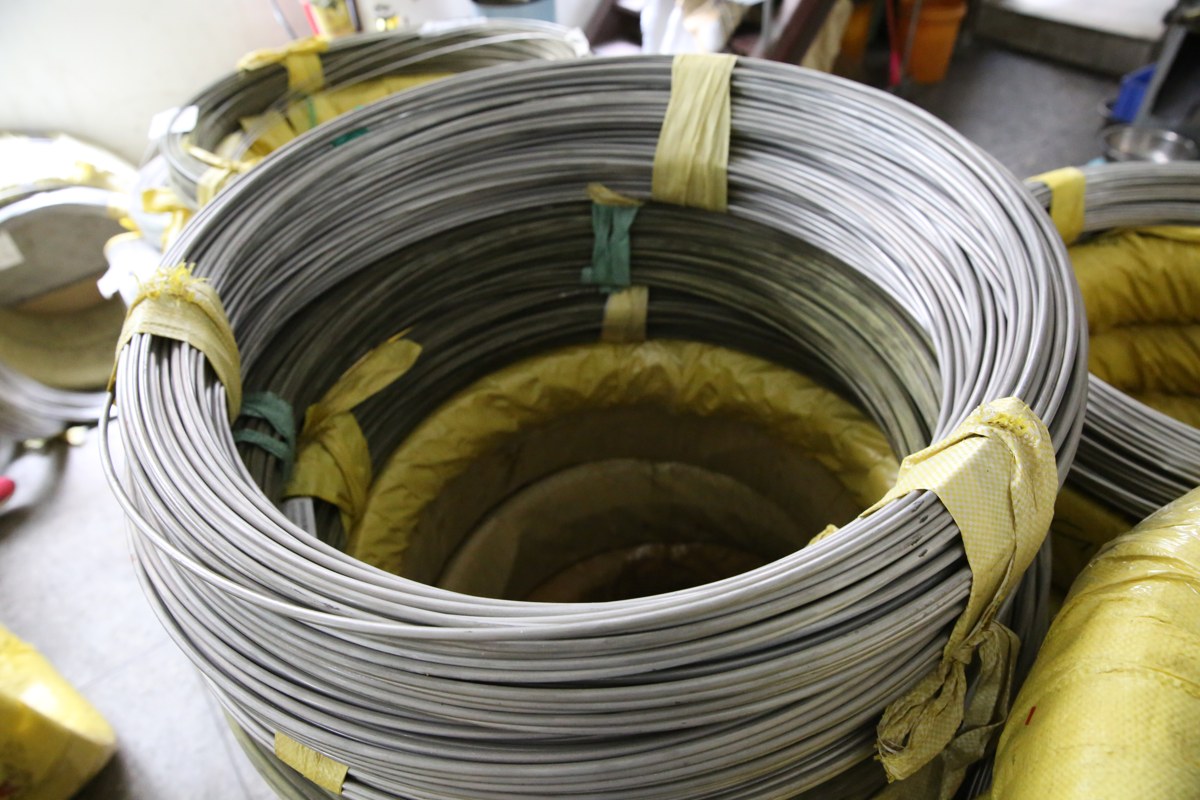
  2. 02待加工金属线材与原料卷

    材料

    确认牌号与供应状态

  3. 03成型车间设备与加工现场

    成型

    评估模具及加工路线

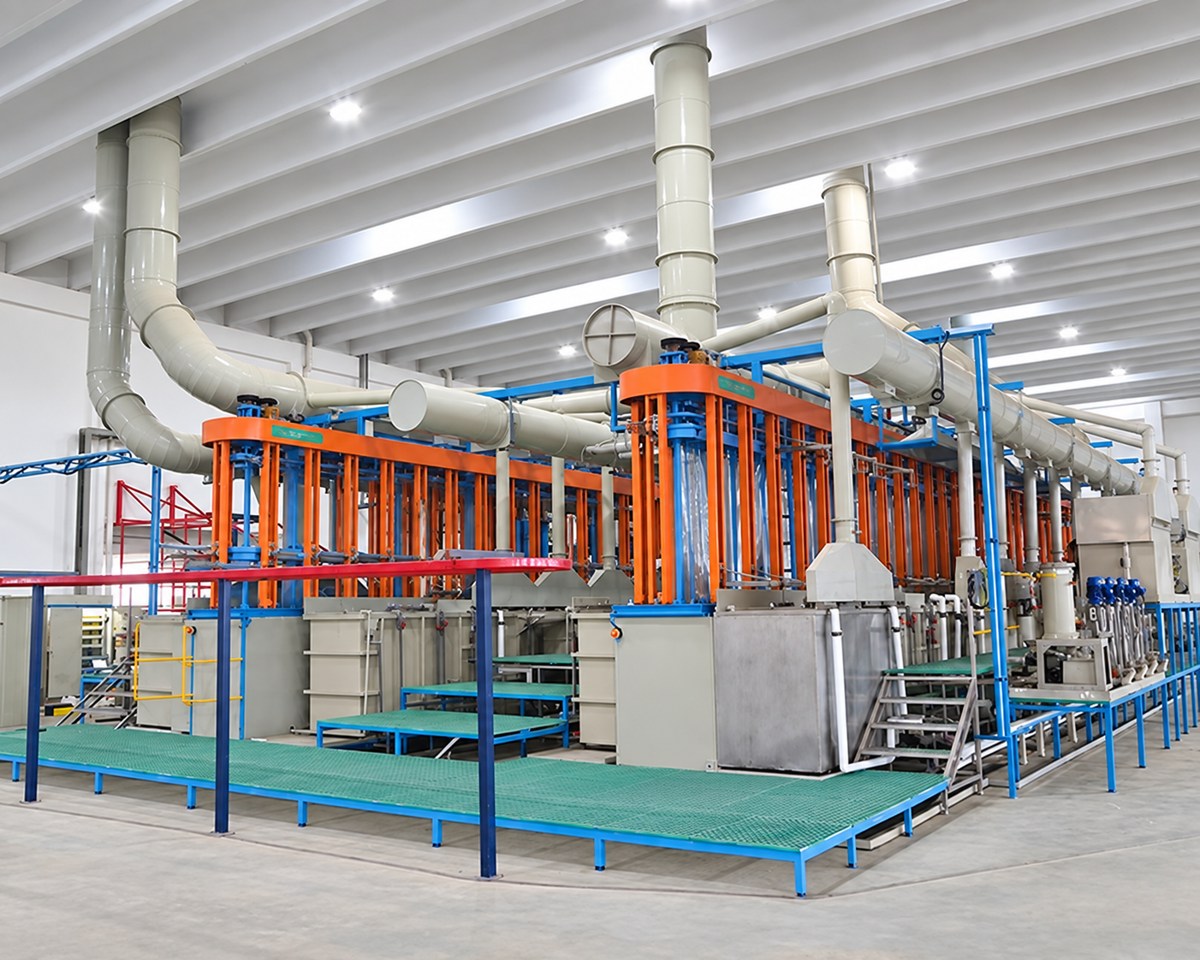
  4. 04表面处理设备与工艺生产线

    表面处理

    确认膜层、外观与配合

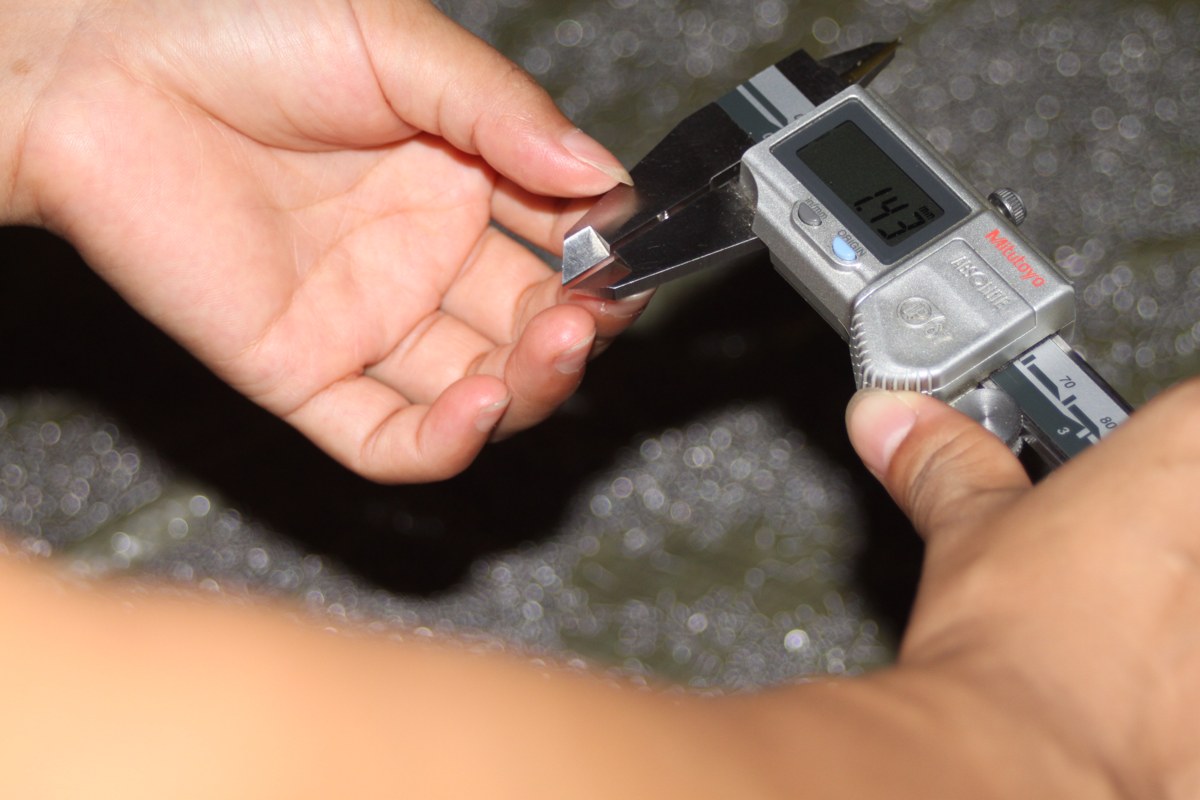
  5. 05使用数显卡尺测量零件尺寸

    检测

    核对尺寸及验证项目

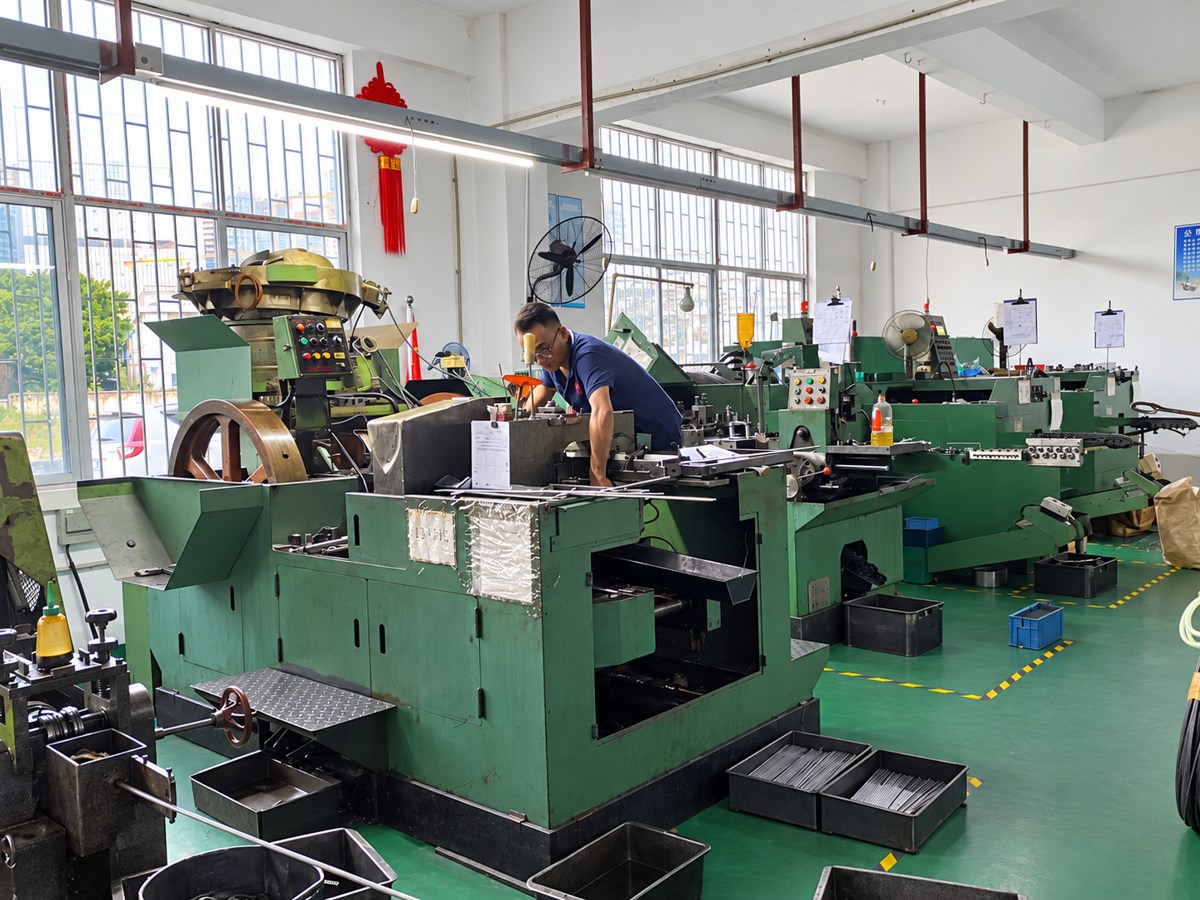
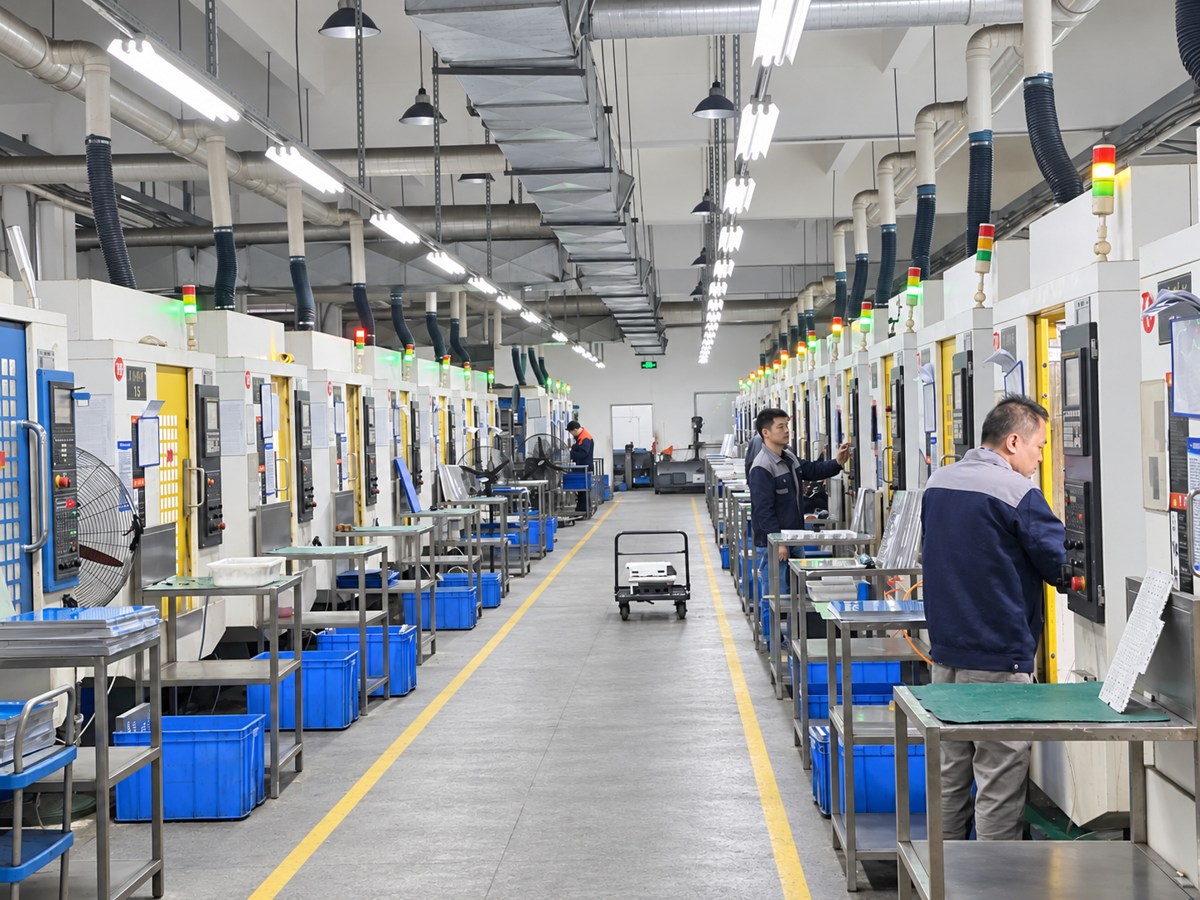
  6. 06批量生产车间与成排加工设备

    批量

    按确认方案安排生产

06 / 图纸与工艺沟通

不确定材料或工艺?从您的图纸开始

提供图纸、使用环境、预计数量及关键要求,我们一起确认材料、成型、表面处理与检测方向。

粤ICP备17011883号-13 粤公网安备44030002017971号