台阶螺丝
机器人夹爪台阶螺丝定制
针对机器人夹爪定位孔、多层板装配及锁紧位置,按图定制肩径、肩长、单台阶、双台阶及多段径结构。结合板件厚度、定位孔尺寸和实际锁紧位置,确定肩部尺寸、过渡段及完整牙起点,并根据材料、结构和数量评估冷镦、车削及二次加工路线。
发送图纸询价详细介绍
机器人夹爪台阶螺丝定制:
肩径、肩长与螺纹起点如何确定?
按夹爪定位孔、板件叠层和实际锁紧位置定制肩部螺丝。 肩径匹配定位孔,肩长匹配装配结构, 螺纹起点对应锁紧位置,让定位与锁紧由不同结构承担。
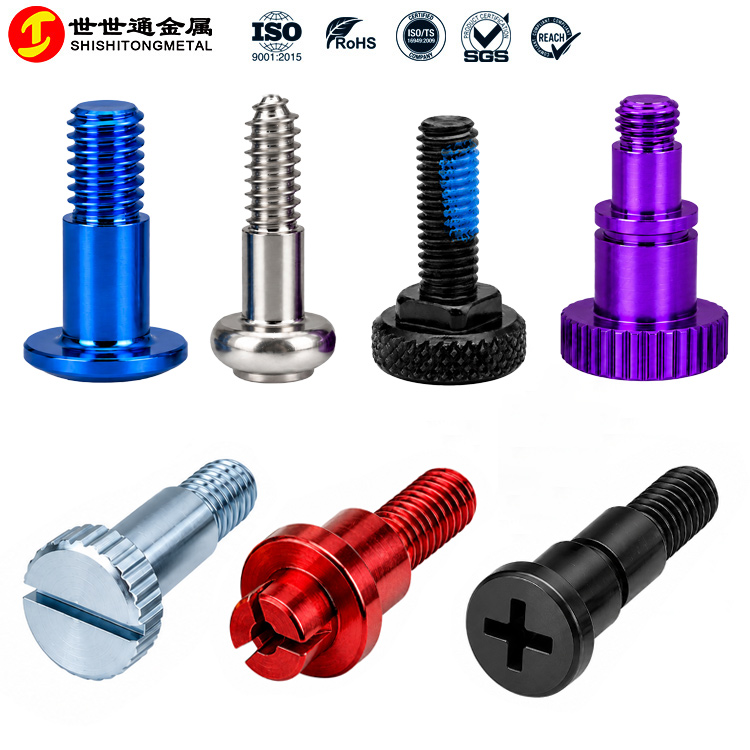 世世通台阶螺丝产品展示
不同肩部结构,满足不同装配位置
台阶螺丝可以根据定位孔、板件厚度和安装空间, 定制不同的肩部直径、台阶数量及螺纹位置。
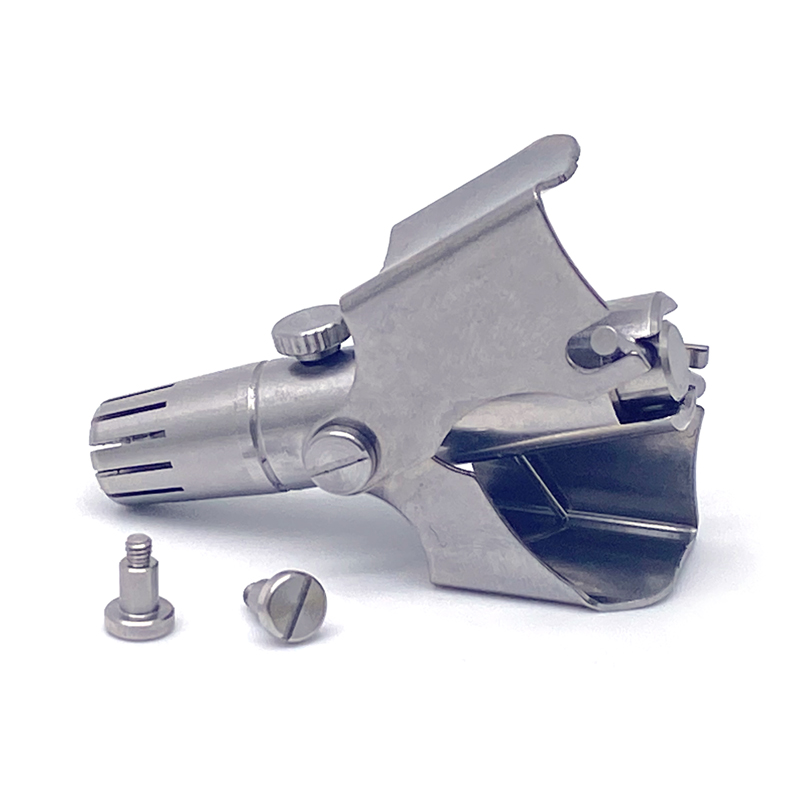 非标台阶螺丝
根据头部、肩部和螺纹尺寸整体定制

重点控制肩径、肩长及各段之间的尺寸关系
一颗夹爪螺丝,先看三个关键尺寸
三个尺寸分别影响定位、板件贴合和螺纹锁紧。 设计时不能只看螺丝总长,而要把各个功能段分开确定。
肩径 D
与夹爪定位孔配合,决定径向间隙、 定位状态和重复装配表现。
肩长 Ls
从头下支承面到肩部结束位置, 根据板件厚度和装配功能确定。
螺纹起点
结合过渡退刀段和完整牙起点, 确保螺纹落在实际锁紧位置。
肩部、台阶与螺纹,细节决定装配结果
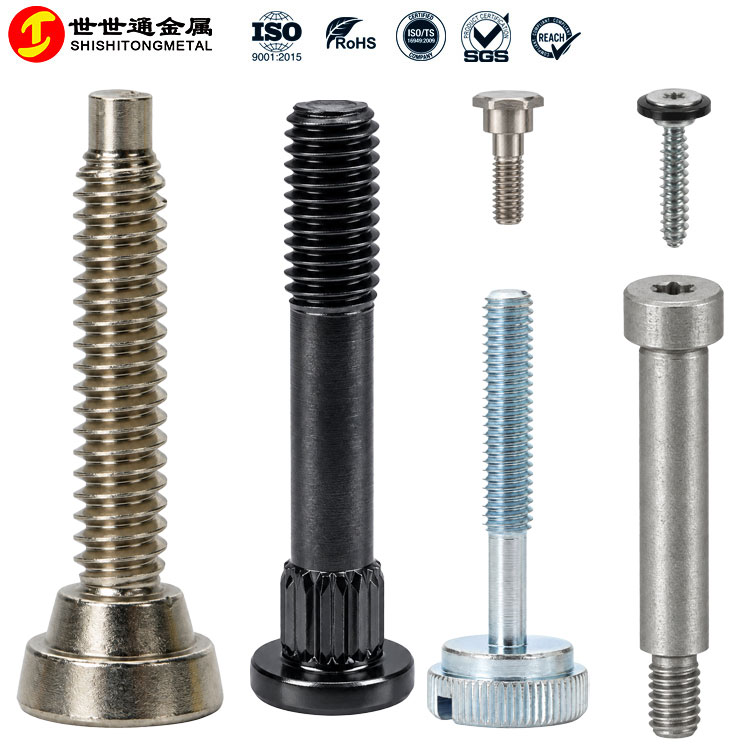
不同产品的肩部形状、杆径变化和尾端螺纹位置并不相同。 以下为世世通官网已有的台阶螺丝产品及结构图片。

定位段与螺纹段分开设计
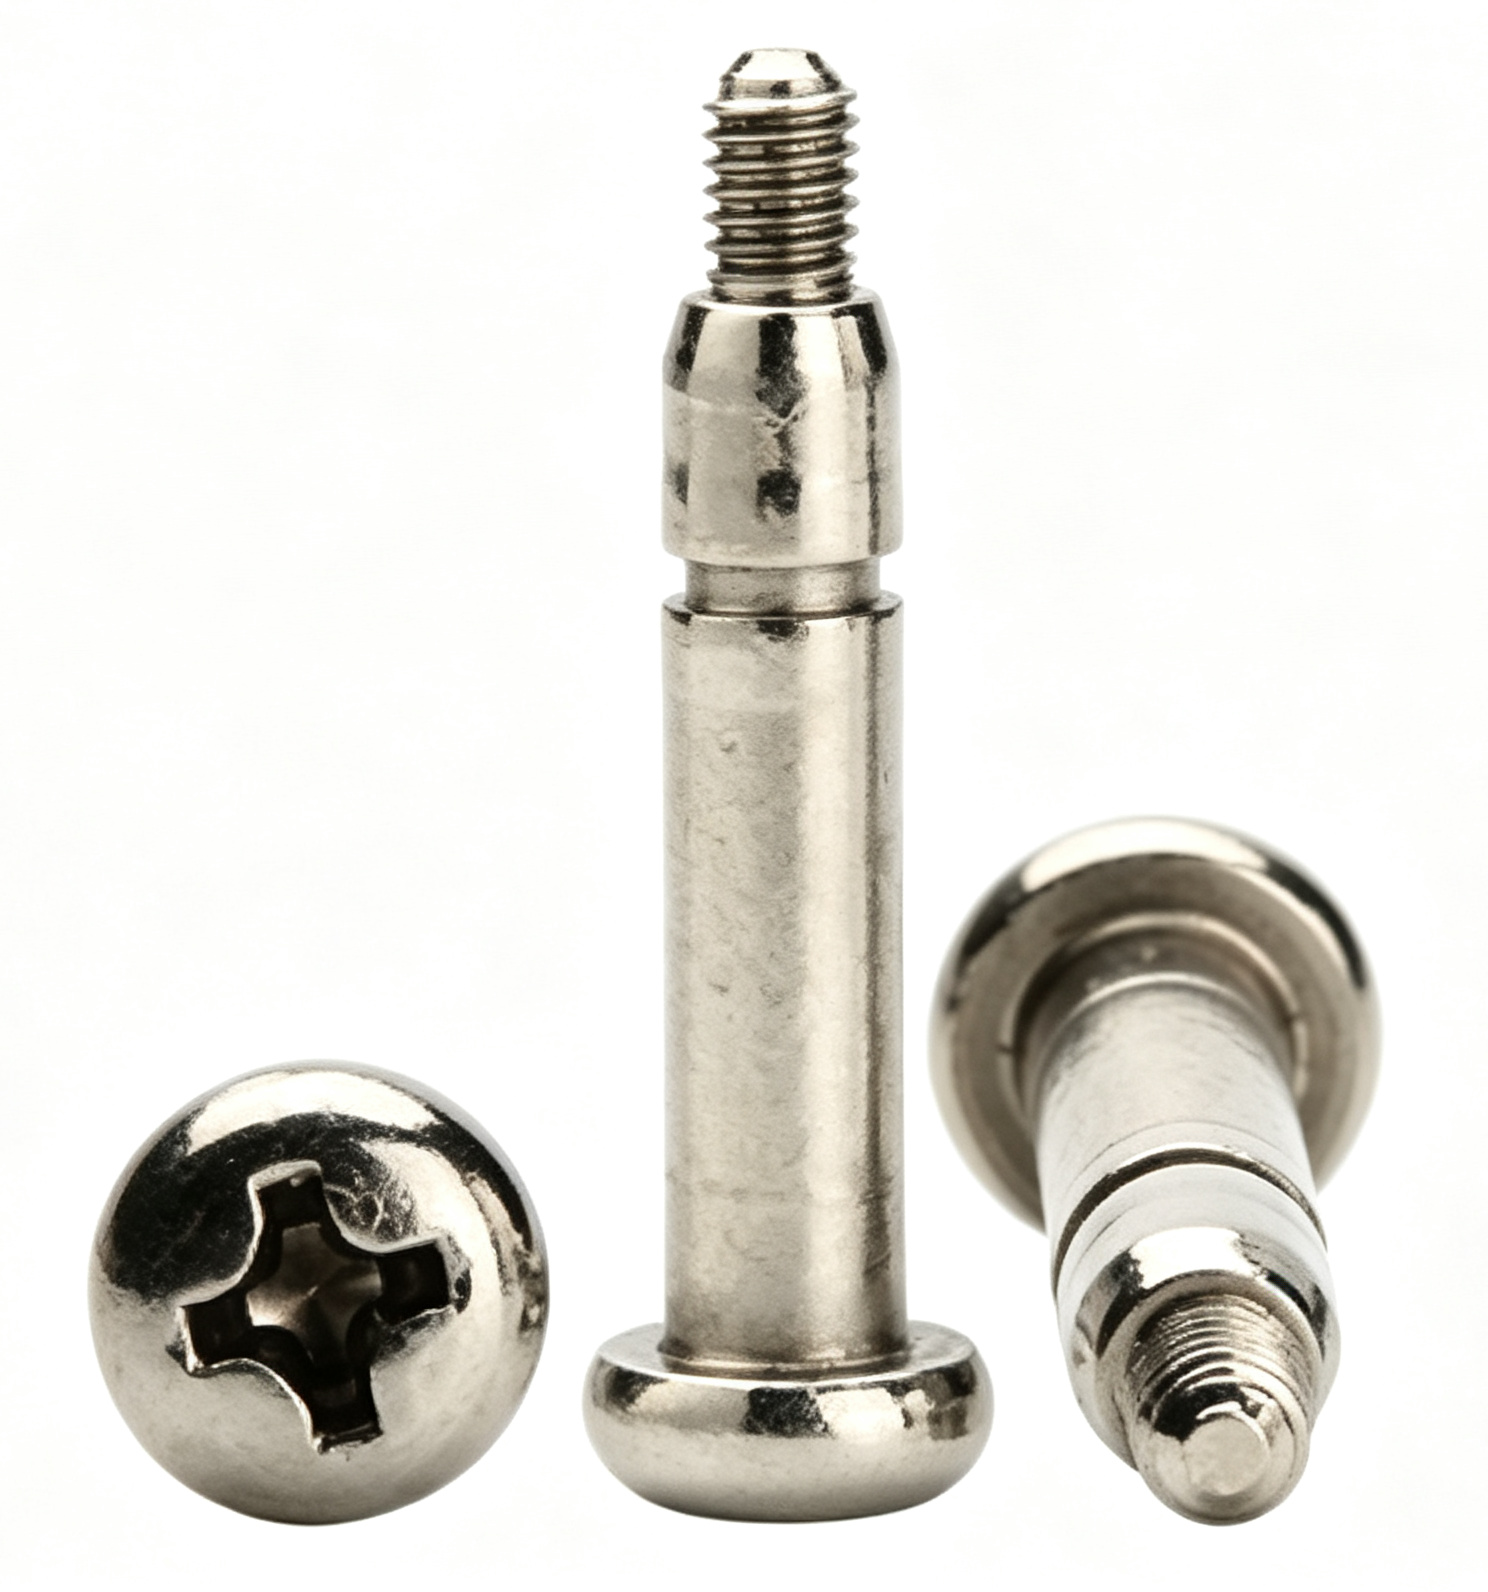
观察头部、杆部和尾端结构
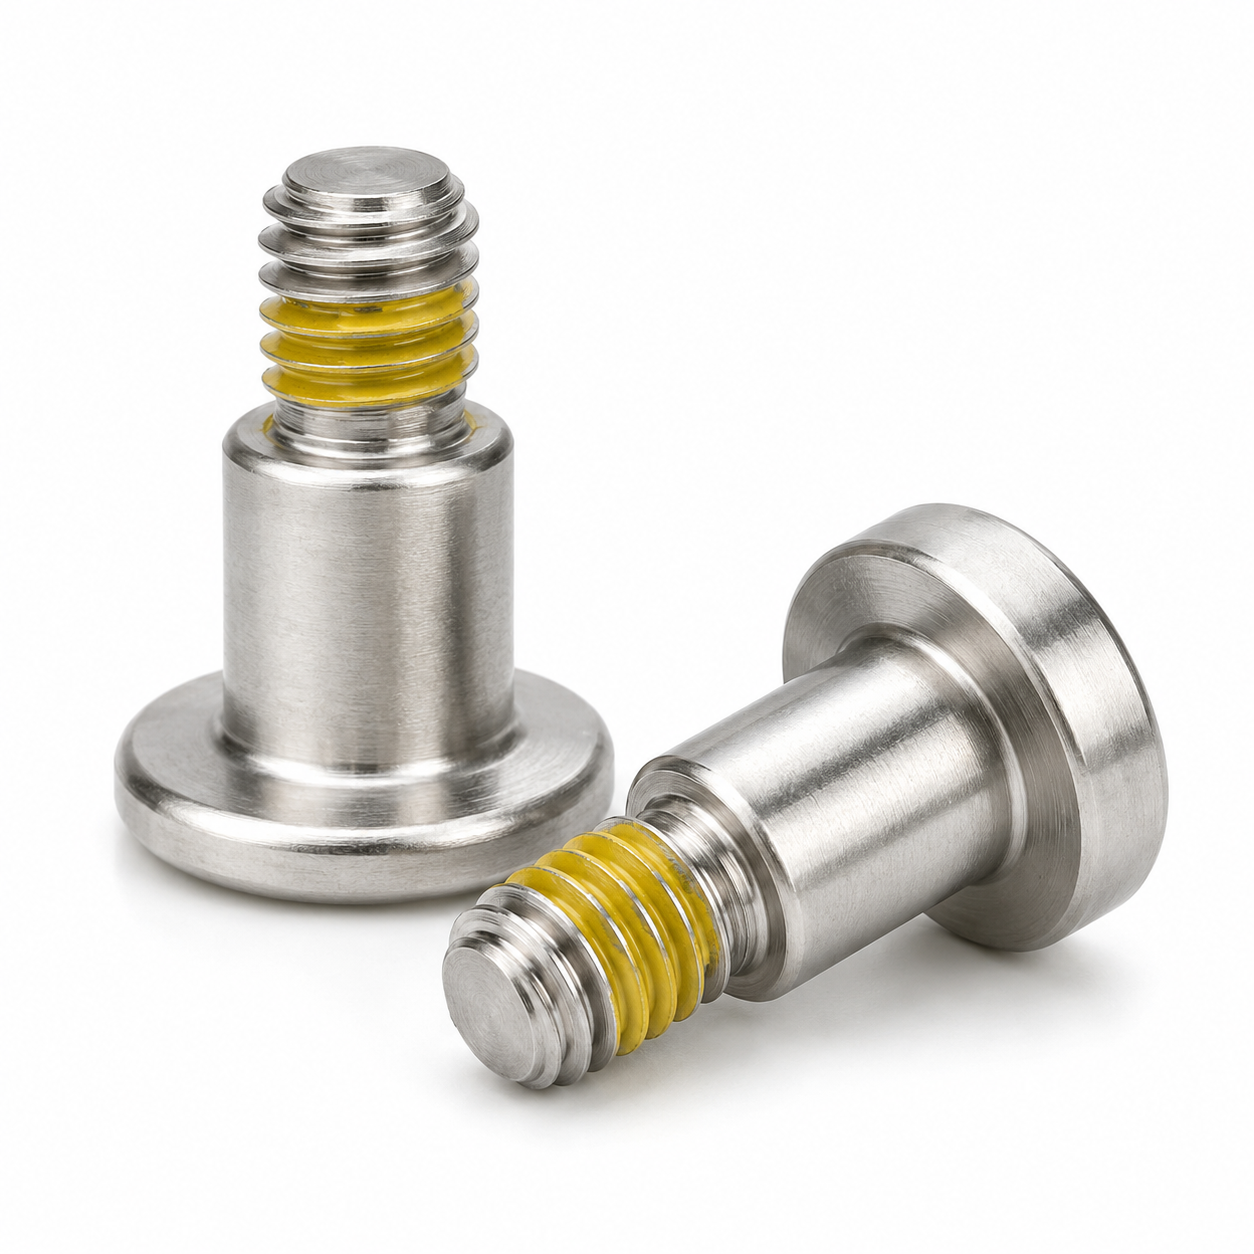
按不同安装界面设计尺寸
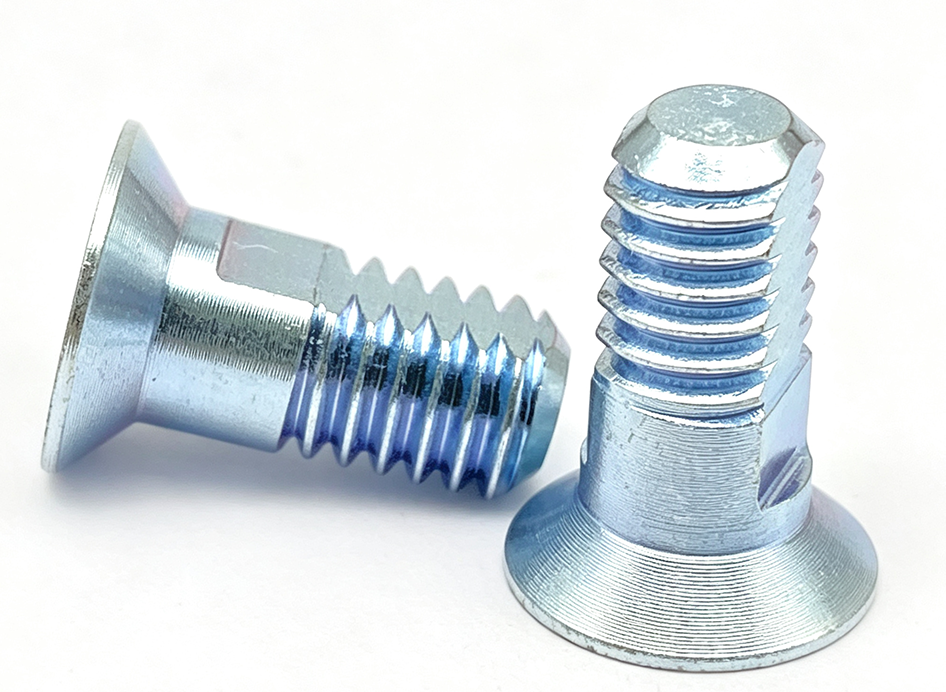 局部异形加工
根据防转及装配方向设计特殊结构
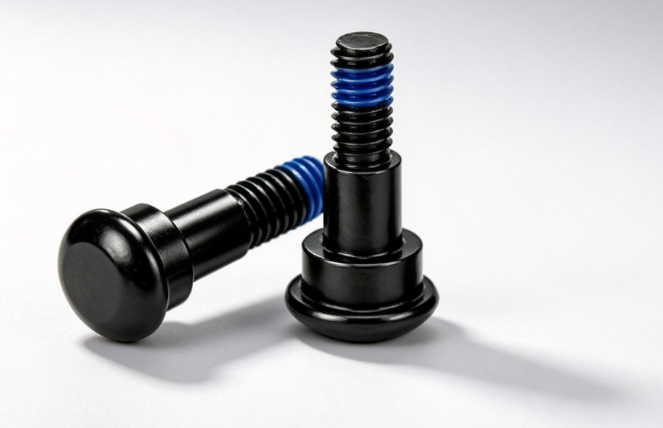
不同直径段承担不同功能

根据配合件和实际装配位置确定方案
多层板装配,为什么必须确定完整牙起点?
肩部负责定位和穿装,螺纹负责锁紧。 如果过渡段落在不合适的位置,就可能影响板件贴合。
普通全牙螺丝,为什么不一定适合机器人夹爪?
当一颗螺丝同时承担定位和锁紧时, 普通全牙结构可能无法满足夹爪对圆柱定位段和锁紧位置的要求。
螺纹不是精密定位基准
螺纹配合存在牙侧间隙,主要承担啮合与锁紧。 如果设计需要重复定位,应由肩径与定位孔的配合关系控制位置。
不完整牙可能干涉孔口
当退刀段或不完整牙进入小间隙通孔, 且实际外径超过孔的可用间隙时, 可能造成干涉,导致头下支承面无法坐实。
肩径与孔径不匹配
肩径偏小,配合间隙过大; 肩径偏大,穿装困难甚至无法装入。 两者都可能影响定位。
肩长与板件厚度不匹配
肩长偏短,定位段不足; 肩长偏长,可能影响头部贴合、 轴向间隙或尾端有效啮合。
头下支承面不能完全坐实
头下有效支承面积不足, 或头下圆角与安装孔口发生干涉, 都可能导致局部压痕和夹紧状态不稳定。
四种夹爪装配问题,如何通过台阶螺丝解决?
从实际安装位置出发,先找出问题发生在哪一段, 再确定肩径、肩长、台阶结构及螺纹起点。
指爪装完有间隙,抓取位置不稳定
螺丝已经锁紧,但指爪仍有晃动。拆装后位置发生变化,需要重新调整。
肩径与定位孔之间的间隙不合适,或肩部没有进入真正承担定位功能的位置。
根据定位孔实际尺寸及公差确定肩径。 根据拆装、转动和微动要求选择合适的配合方式, 必要时增加圆度、同轴度及表面要求。
多层板叠在一起,锁紧后仍然贴不实
螺丝已经拧紧,但板件之间仍有缝隙,孔口可能出现不完整牙的接触痕迹。
肩长、板件叠加厚度和过渡段位置不匹配,退刀段或不完整牙可能提前进入孔口。
逐层核对实际板厚,从头下支承面定义肩长, 同时确定肩部结束位置和完整牙起点。 多个安装位置厚度不同时,分别设计对应规格。
不同层孔径不同,单一杆径无法兼顾
第一层孔和第二层孔尺寸不同,单一杆径要么间隙过大,要么穿装困难。
不同安装层承担的功能不同,需要不同直径的定位段,普通单一杆径无法同时满足。
按各层孔径设计单台阶、双台阶或多段径结构。 确定基准段,再定义其他段的直径、长度及同轴度要求。
螺纹起点不对,定位与锁紧无法兼顾
螺纹提前进入定位孔,或者尾端完整牙不足,配套内螺纹无法获得所需啮合长度。
肩长、退刀位置、完整牙起点和有效牙长之间缺少整体尺寸规划。
根据最后一层板厚、配套内螺纹深度和实际锁紧位置, 倒推完整牙起点及有效牙长, 并通过通止规和实际配合件验证。
机器人夹爪台阶螺丝,可以定制哪些结构?
不只是改变螺丝长度,而是根据夹爪安装空间、 定位孔和锁紧方式,对头部、肩部、杆部及螺纹进行整体设计。
头部结构
根据安装空间、工具进入方向及支承面积,确定头部尺寸和驱动方式。
盘头 杯头 低头 滚花头 特殊头型肩部结构
根据定位孔和装配层数,分别确定肩径、肩长和过渡位置。
单台阶 双台阶 多段径 精密肩径杆部结构
根据各层孔径、穿装距离和定位功能,设计不同直径及长度的杆部。
光杆 缩径杆 长光杆 多段径螺纹结构
根据实际锁紧位置和配套内螺纹,确定牙段长度和起牙位置。
全牙 半牙 特殊螺距 指定起牙位置材料选择
根据夹爪受力、重量、环境和使用要求,评估合适的材料及供货状态。
碳钢 不锈钢 合金钢 钛材 铝合金表面处理
根据防腐、外观、摩擦及配合要求,选择适合基材的表面处理路线。
钝化 镀镍 镀锌 电泳 物理气相沉积不同台阶结构,采用不同制造工艺
台阶螺丝不是所有结构都适合采用同一种加工方式。 世世通根据材料、尺寸、台阶数量、精度和订单数量, 选择相应的制造路线。
冷镦 / 多工位成形
适合材料及头部变形量符合成形条件、 结构适合批量制造的产品。 通过模具形成头部及主体结构。
车削 / 精密机加工
适合多段径、局部台阶、肩径紧公差 或小批量结构。根据图纸确定装夹及加工基准。
冷镦 + 数控二次加工
主体先通过成形工艺制造, 再对局部肩部、台阶及特殊尺寸 进行二次精加工。
根据安装位置和配合要求确认产品方案

关键尺寸与实际加工路线同步管理
关键尺寸怎么检验?不能只看螺丝总长
肩部螺丝的质量验收,应围绕实际装配功能确定。 每个关键尺寸都要明确测量基准、量具和判定要求。
01|肩径检测
02|肩长检测
03|多段径及轴线检测
04|螺纹检测
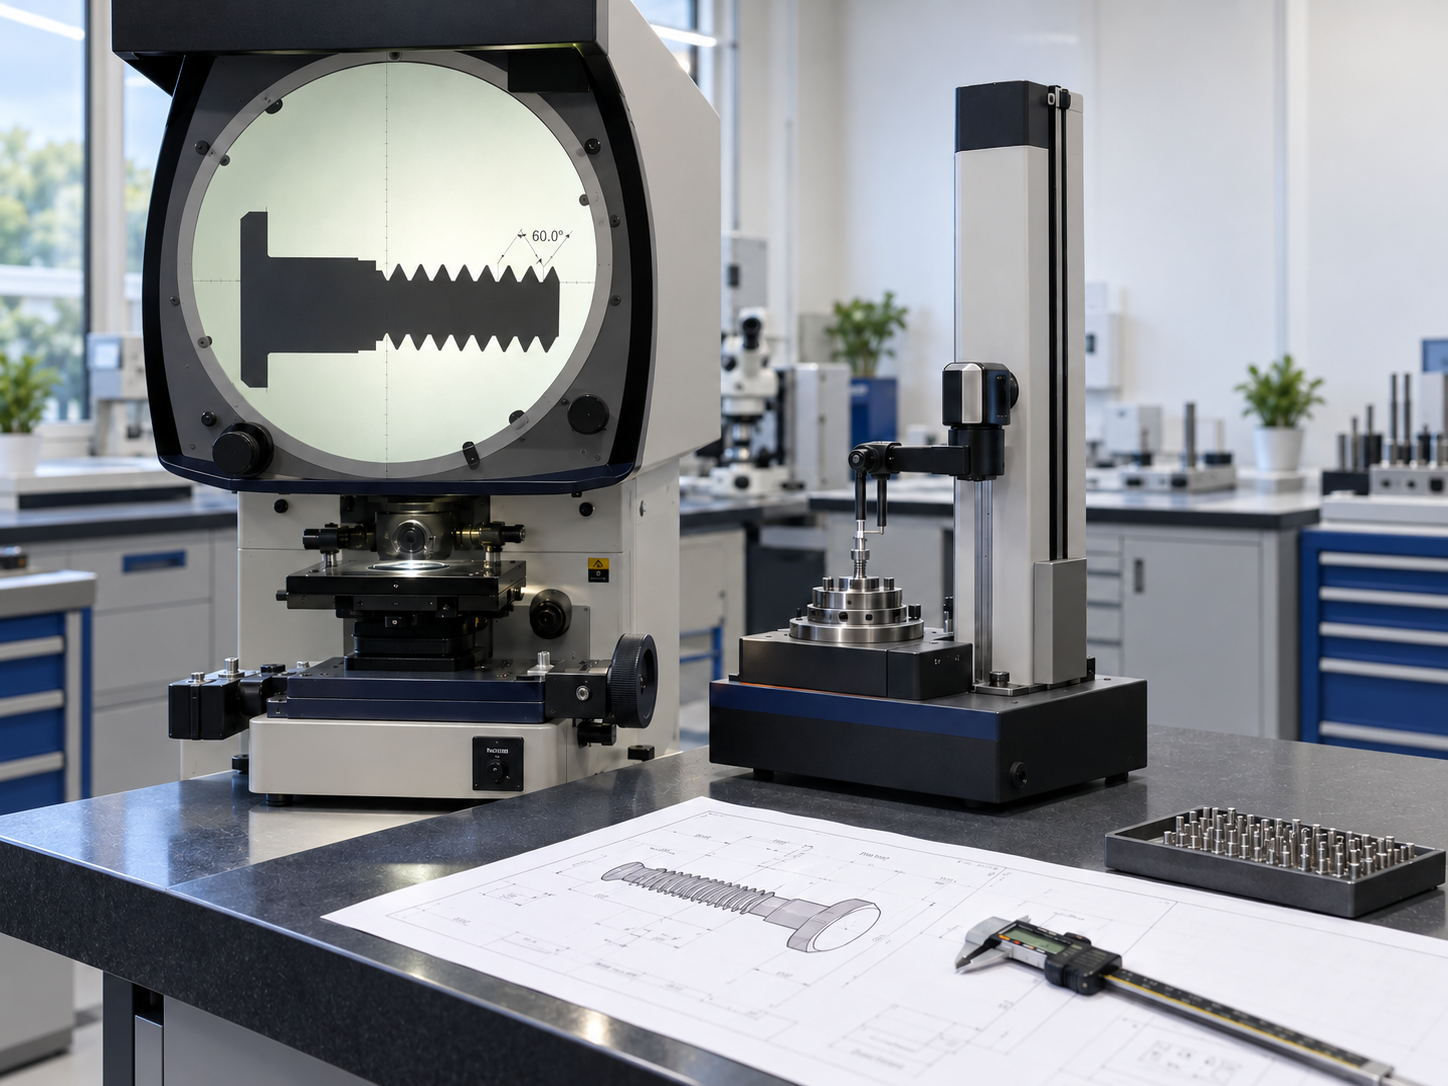
对关键尺寸和外观进行检查
按图纸要求确定检测项目和判定方式
为什么选择世世通定制台阶螺丝?
对于机器人夹爪这类需要定位与锁紧配合的结构, 真正重要的不只是把螺丝加工出来, 而是让图纸、工艺、关键尺寸和验收要求保持一致。
一颗螺丝,整体评审
头部、肩径、多段杆径、螺纹起点和有效牙长, 放在同一张图纸上评审,避免各个尺寸单独合格, 组合后却无法装配。
根据结构选择制造路线
结合冷镦、多工位成形、车削、 数控二次加工及磨削等工艺, 平衡加工精度、生产稳定性和成本。
样品阶段明确关键尺寸
生产前确认肩径配合、肩长基准、 过渡位置和完整牙起点, 把关键要求落实到图纸和检验方案。
样品到批量保持同一标准
样品确认后锁定图纸版本、材料、 关键尺寸及检验要求, 通过首件、过程巡检和最终检验管理批量生产。
M0.8–M16
公司整体螺纹规格范围,具体产品组合按图评估。
0.4–2000 mm
公司整体长度范围,具体结构与材料分别评估。
约 ±0.03–0.05 mm 级
部分已验证关键肩部尺寸,具体按工艺和图纸确认。
了解更多世世通定制螺丝方案
如果你的项目还涉及其他特殊结构、精密加工或机器人夹具紧固件, 可以继续查看以下相关产品和技术页面。
更多台阶螺丝产品与技术文章,可进入 世世通台阶螺丝专题页面。
机器人夹爪台阶螺丝定制常见问题
如果正在设计夹爪定位结构, 以下几个问题可以帮助你更快确定螺丝要求。
肩径能不能直接按照定位孔尺寸加工?
三层安装板叠在一起,肩长应该怎么确定?
可以定制双台阶或者多段径螺丝吗?
夹爪本体是铝合金,螺丝头部如何避免压伤?
机器人夹爪频繁开合,螺丝会不会松动?
样品确认后,批量尺寸怎样保持一致?
遇到上述痛点?立即获取
机器人夹爪台阶螺丝定制方案
我们的工程师团队将为您提供一对一技术沟通和样品支持
邮箱: sst@szsst88.com
