公司动态
非标螺丝定制:检验合格却装不上?看这5个关键环节
非标螺丝检验合格,为什么仍会卡滞或定位偏差?以台阶螺丝与导向套配合为例,从装配关系、制造路线、验收方法、样品与批次控制、交付追溯五个环节,说明世世通如何开展高难非标螺丝制造评审。
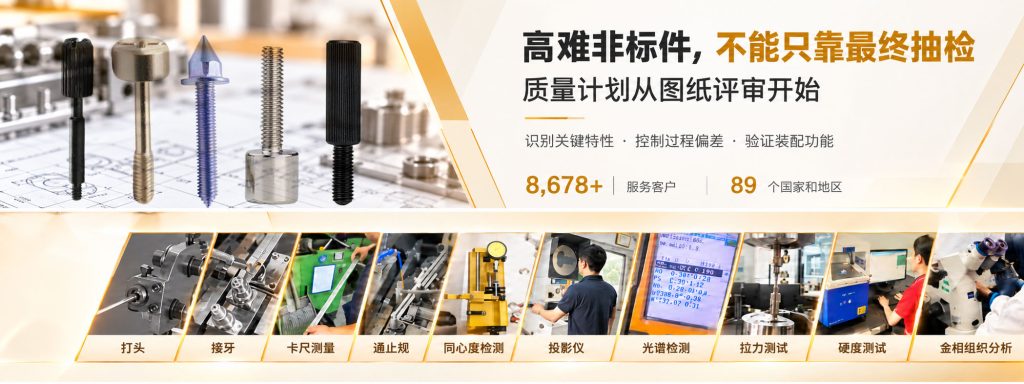
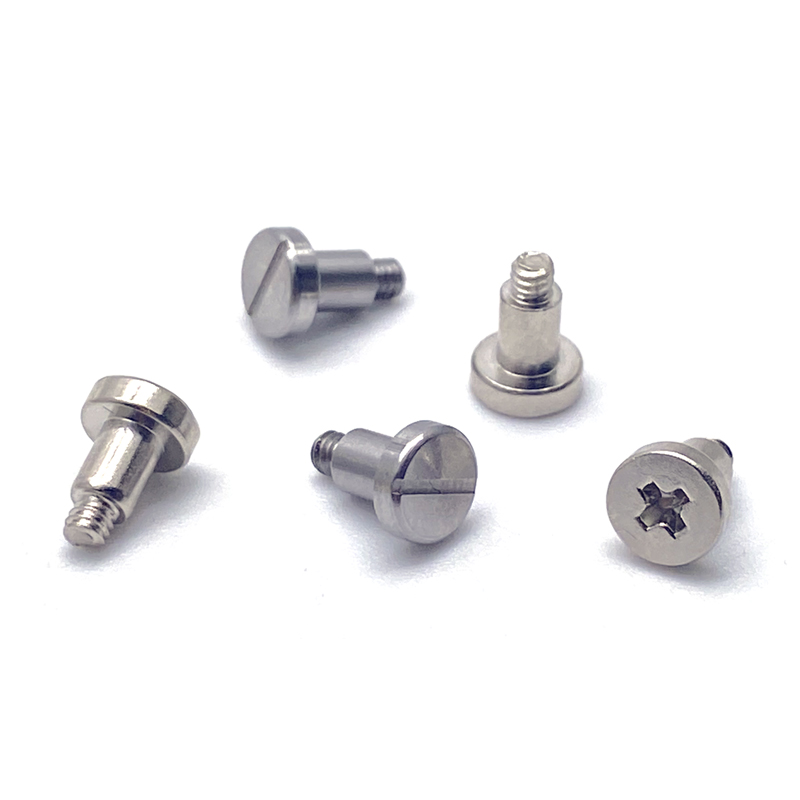
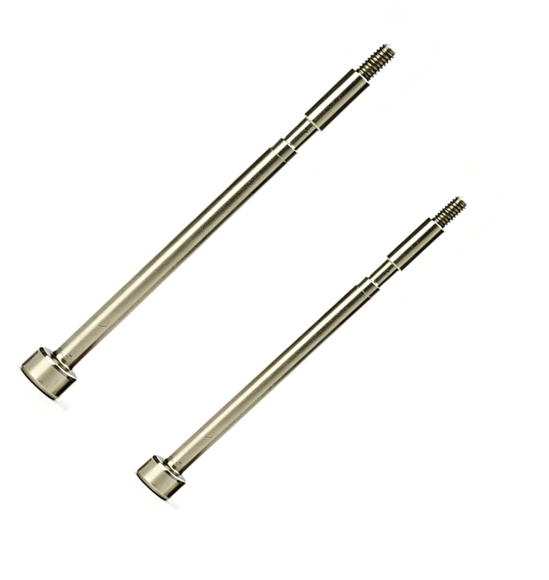
以自动化设备的定位连接为例:台阶螺丝需要穿过导向套,肩部负责定位,末端螺纹负责锁紧。杆径做小一点,穿装可能轻松了,定位间隙却可能变大;配合做紧一点,零件的偏心、毛刺和表面处理影响又变得更敏感。
这类问题不是补一张合格证就能解决的。对于非标螺丝定制,采购真正需要确认的是:厂家有没有看懂装配关系,能否把图纸要求转成可制造、可测量、可重复的控制项目。
深圳市世世通金属制品有限公司以“高难非标螺丝工程制造商”为定位,围绕图纸评审、工艺开发、样品验证与批量制造提供支持。
下面以台阶螺丝的定位连接为主线,说明五个值得采购和工程人员共同核对的环节。文中的尺寸计算为说明方法的假设示例,并非客户交付数据。
01 装配关系 → 02 制造路线 → 03 验收方法
04 批次一致性 → 05 交付追溯
01 先确认装配关系
拿到一张螺丝图,先看直径、长度和材质当然没错。但如果只按这几个参数报价,很容易漏掉一个重要问题:这颗螺丝装进设备后,到底靠哪里工作?
在导向套连接中,光杆可能是定位面,轴肩端面可能决定轴向位置,螺纹则负责将零件固定。三处各有任务,不能把“螺纹能拧进去”当成整个连接合格。
例如,假设导向孔直径为6.00~6.02mm,配合杆径为5.98~6.00mm,只按两者直径相减,理论直径间隙就是0~0.04mm。
这个范围是否合适,还取决于定位要求、配合长度、几何误差、表面状态与使用条件。它不能单独证明装配一定顺畅。
尺寸各自合格,不等于尺寸组合后一定满足功能。这正是图纸评审要提前解决的事。
世世通评审台阶螺丝定制需求时,重点核对肩部、杆段、螺纹及配合面的关系。遇到多段杆径、紧配合或有限装配空间,应结合局部剖面确认定位基准、有效配合长度和可能的干涉位置。
采购可以直接问厂家:“这张图里,哪些尺寸影响装配?如果只给螺丝图,还缺哪张配合件图?”能把问题具体到位置,比笼统回答“精度没问题”更有参考价值。
02 把制造难点拆开
普通台阶不自动等于高难。真正需要深入评审的,是几个要求同时存在,而且互相制约。
例如,多段杆径需要兼顾成形与后续装夹;肩部需要贴合,过渡区域又不能随意削弱;头部空间有限,同时还要容纳驱动槽。某一个尺寸单独看不难,放在同一颗零件上,工艺选择就可能发生变化。
这时,非标螺丝加工不能只回答“冷镦”或“车削”两个字,还应说清楚:哪一段成形,哪一段需要精加工,后一道工序用什么基准,以及怎样避免重复装夹影响关键配合。
世世通的制造评审会按具体结构与材料状态,确认冷镦、温镦、车削或CNC二次加工等路线的适用性,并结合模具、刀具、装夹和检测条件开发工艺。
这里的价值在于让结构要求与制造方法对应,而不是给所有图纸套同一种工艺。
例如,若某一杆段需要紧公差,应评估其成形后是否还需精加工;若涉及多个有位置关系的配合面,则需要进一步核对加工基准及工序安排。最终方案要经过样品验证,不能仅凭工艺名称作保证。
03 明确测量与验收
图纸上写了公差,还不代表双方的测量方法已经一致。台阶长度从哪个端面起算,杆段在哪些位置测量,零件是在表面处理前还是处理后验收,都需要讲清楚。
对于定位杆段,只测一个位置的直径,可能不足以说明整个配合段的状态。对于肩部端面,也不能用一个长度数值代替对贴合关系的判断。检测项目应跟着装配风险走。
采购可以用下面这份清单,与技术人员确认验收要求。它是一份沟通清单,不代表每个项目都必须执行相同的检测配置。
① 定位杆段:核对直径范围、配合长度、基准及必要的几何要求,确认穿装与定位间隙。
② 肩部端面:核对肩长、过渡区域和配合件避让条件,确认贴合位置。
③ 螺纹段:核对规格、公差、有效牙长及最终表面状态,确认旋合与连接要求。
④ 整件装配:明确配合件版本、装配步骤与判定条件,检查卡滞、顶底和定位偏差。
量具也应与被测特性匹配。外螺纹可按适用要求采用螺纹环规等方式检验,但通止判定不是把每项螺纹尺寸都单独测量一遍;实际配合件验证则用于补充检查具体装配关系,不能替代图纸规定的检验。
原材料、表面处理和验收状态也要对应。若有镀层,应评估其对配合尺寸的影响;不能把电镀与不同类型的钝化处理一概当作相同的尺寸增厚过程。
世世通按项目确认关键尺寸、基准和测量方法。客户若要求功能试验或第三方报告,应在报价与订单阶段明确标准、样本和交付资料。公司内部具备盐雾测试能力,但内部记录与第三方报告应分开表述。
04 验证样品与批次一致性
一颗样品装得上,是重要的一步。但批量采购还需要知道:它是怎样做出来的,后续订单是否会沿用已经确认的关键条件。
如果样品靠手工修配才能装入,大货准备采用另一条制造路线,就必须重新确认两者之间的差异。反过来,即使样品与大货采用相同的路线,也仍需要关注模具、刀具、材料批次及加工状态的变化。
因此,样品确认不应只留下“可以生产”四个字。更有用的记录包括:图纸版本、样品标识、关键测量结果、客户配合件版本、装配结论,以及尚未关闭的问题。
进入批量阶段,再根据风险约定首件、过程检查和出货检验。抽样数量、频次及异常处理方式,应结合产品特点与双方确认的质量要求制定。需要破坏性验证的项目,也不能简单要求逐件检测。
对于世世通重点关注的复杂结构和精密配合件,样品验证与批次检验应围绕同一组关键要求展开。若材料、模具、加工路线或表面处理发生影响功能的变化,应评估哪些项目需要重新确认,而不是只比较两张外观照片。
05 让交付资料对应实物
采购收到一份检测报告,可以先看四项:产品或图号、版本、批次标识、检测项目与结果。只有报告与实物对应,数据才对这次交付有意义。
材料证明也一样。证明上的牌号正确,是核对的一部分;还需要按约定确认材料状态及其与交付批次的关联。不能用一份历史报告替代当前订单要求的资料。
批次对应关系能够帮助分析异常影响范围,但能追溯到什么程度,取决于实际记录及分批管理方式。不能仅凭一句“可追溯”,就承诺任何问题都能精确缩小到某个炉批。
与世世通沟通非标螺丝定制时,可提前列出需要随货提供的资料,并确认检验、样品、模具和交期条件。对特殊项目,宁可在投产前把判定方法说清楚,也不要等到收货后再补充验收要求。
如果已经遇到“检验合格却装不上”,建议保留异常样件和对应配合件,标记卡滞或干涉位置,同时整理图纸版本、测量记录及装配条件。先让问题能够被复现,后续才便于分清是零件偏差、配合设计还是装配过程需要调整。
如果正在准备新项目,可以通过图纸与需求沟通入口提供螺丝图、局部装配剖面、材料要求、预计数量和验收重点。涉及保密图纸时,先确认双方适用的保密安排。
这也是世世通“让高难非标螺丝,从图纸走向稳定量产”这一主张在具体项目中的落点:先理解用途,再评审结构与工艺,通过样品和批次验证,把约定要求落实到交付零件上。
