技术文章
什么是定制螺丝?九个判定维度与可制造边界
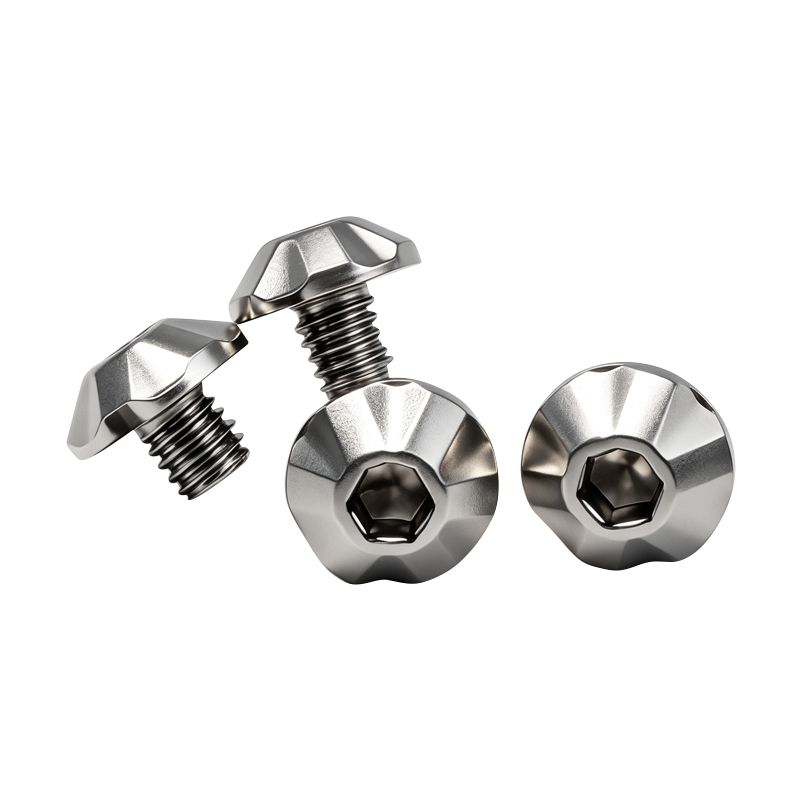
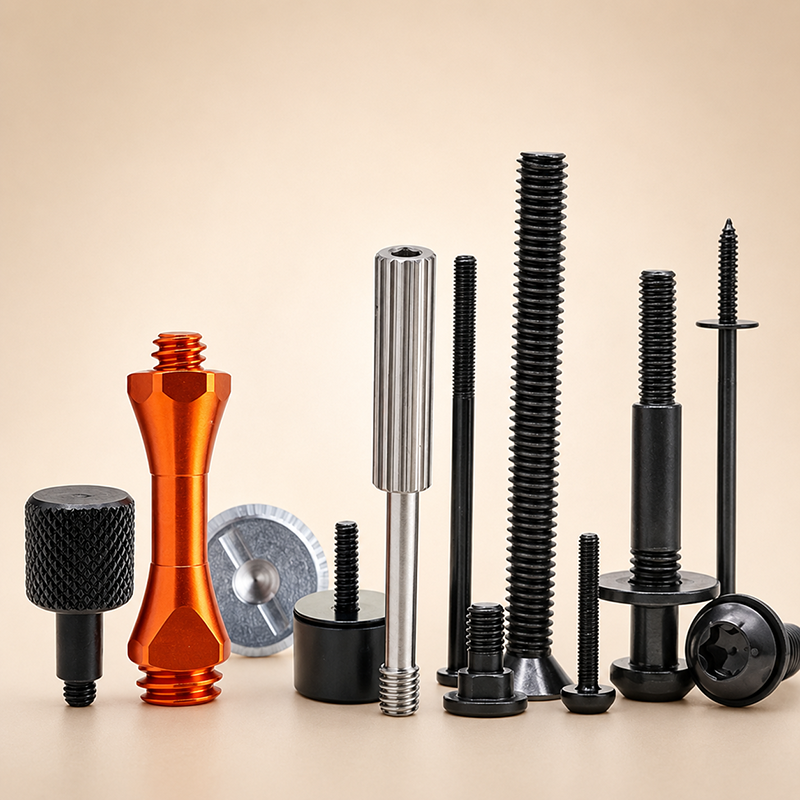
定制螺丝不是某一种材料,也不是某一个头型。它的共同点是标准工艺没法直接稳定做出来——必须经过图纸评审、专用模具或工艺、材料验证和样品验证,才能进入量产评估。
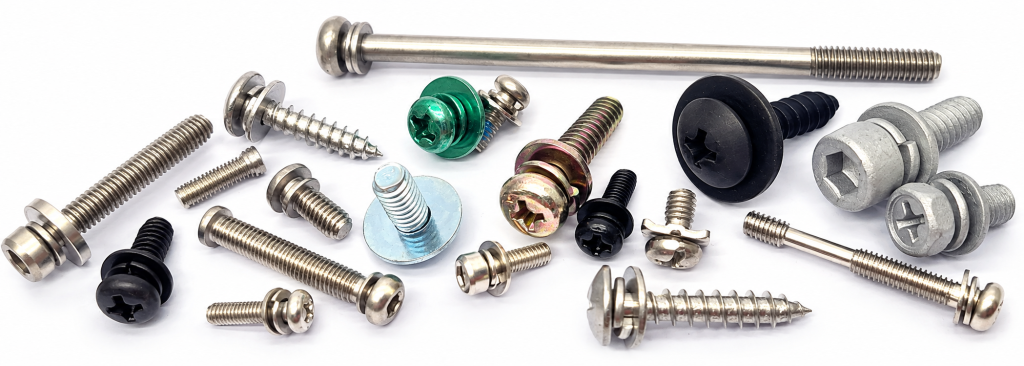
有很多人可能第一次听说定制螺丝,一颗这么普通的紧固螺丝,也需要定制吗?其实在我们的生产生活中,有很多地方的紧固并不能用普通螺丝来代替,这时候非标螺丝的出现能够省下的不仅是一道工序,而是时间、成本、流畅度、专业性、高精度的转变……
他不是某一种材料、也不是某一个头型,而是“按图纸和工况做出来的螺丝”
这个定义听起来简单,但实际生产过程中里常见的偏差是把它当成两件相反的事:
- 一种是把定制理解得太宽——“我要非标的”,于是图纸给的是一个愿望,不是一组可制造、可验收的功能定义;
- 另一种是把定制理解得太窄——以为定制就等于“随便什么尺寸都能做”,忽略了可制造边界。
一、定制螺丝的工作定义
因尺寸比例、几何结构、精度/配合、材料性能、机械性能、表面功能、螺纹与镀层、特殊工况或多项要求叠加,使普通标准工艺不能直接稳定满足,需要图纸评审、专用模具/工艺、二次加工、材料验证、样品验证或专项检测后,才能进入量产评估的按图定制螺丝。
这段话里有三个关键字眼,值得逐个拆开:
第三个字眼容易被忽略:定制的价值在工程环节,不在“能不能车出来”。任何一支奇怪的螺丝都有人能车出来,但能不能稳定做一批、批与批一致、可验收,是另一回事。
二、什么时候非标螺丝进入定制评估:九个判定维度
下面这张清单可以直接用来判断一个紧固位置是否需要进入定制评估。只要命中任意一项且标准件解决不了,就应进入定制评估流程:
注意第 9 项。单看每一项都不算离谱,叠在一起才会变成难题。这也是为什么定制项目的评估必须以整体为单位,而不能拆开逐项谈。
三、一个真实例子:定制到底“定制”在哪
举一个具体的 DFM 场景,说明“定制”这三个字落在哪些数字上。
客户需求:M2 机丝,头部外形参考 ISO 7380 钮扣头风格,但要求头径约 5.8 mm、头高约 2.5 mm。
这里有一个关键判断:
- 头径 5.8 mm ÷ 螺纹公称直径 2 mm = 约 2.9 倍
- 头高 2.5 mm ÷ 螺纹公称直径 2 mm = 约 1.25 倍
而 ISO 7380-1 的公开尺寸表从 M3 起列示,M2 不在标准覆盖范围内。
(出处:ISO 7380-1:2011《Hexagon socket button head screws》,螺纹范围 M3 至 M16,标准信息见 ISO 官方标准页 https://www.iso.org/standard/53671.html ;引用以现行版本为准。)
所以这个项目的正确理解是——“ISO 7380 风格外形 + 自定义头部尺寸”,不能把 5.8 × 2.5 mm 称作“ISO 7380 的 M2 标准头尺寸”。
这就是定制的实际工作方式:当客户说“参考某个标准”时,先查该标准在对应规格下的头径、头高、槽尺寸和头杆过渡,然后用数字比较偏离程度。
设螺纹公称直径为 d,自定义头径为 D_c,自定义头高为 H_c:
R_D = D_c ÷ d
R_H = H_c ÷ d
若该规格被标准覆盖,且标准头径 D_std、标准头高 H_std 有明确同一基准,例如都取最大值或都取公称值,则:
Δ_D = (D_c − D_std) ÷ D_std × 100%
Δ_H = (H_c − H_std) ÷ H_std × 100%
这里的 Δ 应称为“相对偏差”或“偏离率”,不是统计学的“相对标准偏差”。
如果该规格不在标准覆盖范围内,只能写“参考该标准外形”,不能线性外推标准尺寸,也不能计算上述相对偏差。这条规则决定了后面所有尺寸能不能算、能不能验。
另外,M2 头高 2.5 mm、头高比 1.25,已经偏厚,与典型 ISO 7380 钮扣头风格不完全一致。项目评审时应确认客户是否接受,还是需要重新定义头部比例。
四、定制的前提:先把定义说清
定制项目常见的返工原因,不是工艺做不出来,而是同一个词,双方理解的不是一件事。
下面是三个真实发生过的定义分歧:
分歧一:槽深 3 mm,是哪个 3 mm?
内六角或内梅花槽的底部通常不是理想平底——冷镦冲针存在侧壁拔模/微锥度,底端还会有锥面、圆角或其他过渡。
所以“槽深 3 mm”必须确认它指的是:
- 有效完整驱动深度:工具能保持完整轮廓啮合的长度;
- 总凹槽深度:从头顶量到槽底锥尖/最低点的深度。
如果 3 mm 指有效完整深度,总槽深还会大于 3 mm;如果只是量到锥底,完整驱动段就小于 3 mm。同一个数字,进入杆部的实际去料体积、最小净截面和驱动啮合完全不同。
分歧二:“10.9”是材料等级,还是整件承载能力?
标准 M6×1.0 的螺纹拉伸应力面积 As 约 20.1 mm²;普通全承载 10.9 级 M6 的保证载荷约 16.7 kN,最低拉断载荷约 20.9 kN。
这组数字的作用是建立“普通全承载 M6 10.9”的比较基准,而不是直接当成所有低头螺丝的验收值。
而且要注意:低头/超低头结构本身可能属于降低承载能力的紧固件。10.9 材料/热处理并不自动等于普通全承载 10.9 螺丝。对这类降低承载能力的紧固件会使用带前导 0 的标识方式,如 010.9。
分歧三:“全牙”是外观,还是功能?
滚牙件即使商业上称“全牙”,头下也会存在起牙、退刀或不完整牙区域。
如果说“要全牙”,必须确认是外观上尽量靠近头部,还是要求头下立即出现完整有效牙。这两者对应的设计和验收完全不同——后者在深槽已经进入杆部的情况下,会把内外两侧同时削薄。
结论: 这三个定义不清楚,就不能算真实危险截面,也就不能给出最终尺寸。这定制与现货的核心区别之一——现货是“选”,定制是“定义”。
五、定制的工程链路:五个步骤
我们的定制流程固定为五步。逻辑上按此顺序展开,执行中允许反馈和迭代:
贯穿全程的一句话:从图纸走向稳定量产。定制的终点不是样品通过,而是量产稳定。
五、怎么判断一家工厂能不能做定制
如果你在筛选供应商,下面这几项比“你们能不能做”更有信息量:
- 是否愿意先做图纸评审,再谈报价——先评审的,通常更容易把功能尺寸和验收方式一次说清;
- 是否主动提出定义澄清——这通常说明对方把功能尺寸当成下单前必须确认的事项;
- 是否区分“能做出样品”和“能稳定量产”;
- 是否说清哪些做不了——能明确边界的,通常比笼统承诺更值得参考;
- 功能尺寸和检测方式是否在下单前就定义好,优先定义功能尺寸,用光学、量规或专用治具验证。
当你有一款螺丝定制需求,分不清是标准件、普通非标还是高难定制时,您可以联系我们,我们帮您评估。好的定制合作,始于图纸评审,终于稳定量产。我们的价值,就是帮你把复杂的紧固需求,转化成可制造、可验收、批次一致的成品螺丝。