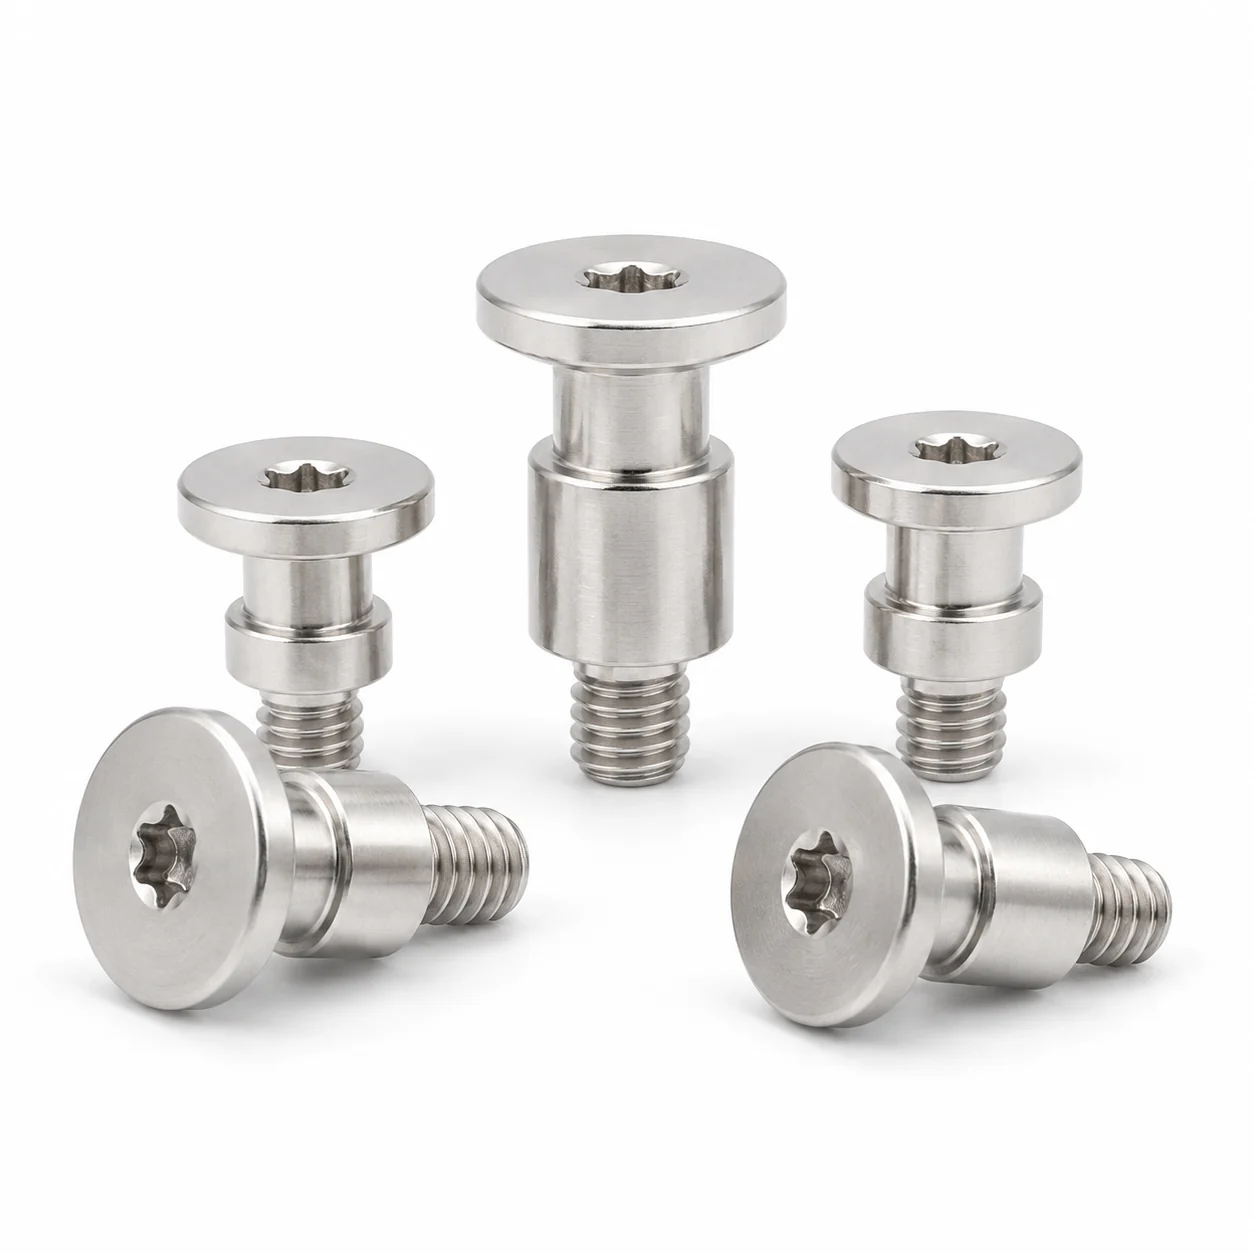
头杆一体成形
评估材料、头杆比例、过渡和批量成形条件。
结构可以怎样定制
以下为代表结构,具体组合并不限于这些示例;材料、尺寸和制造方式结合图纸确认。
评估材料、头杆比例、过渡和批量成形条件。
围绕多段结构和变形顺序讨论工位及模具方案。
将孔、槽、精密台阶等特征与车削、钻孔等后续加工结合。
先看你的需求
结合材料成形性、头杆比例和预计数量评估冷镦方案;对需要孔槽、台阶或精密配合的部位,讨论后续机加工的组合路线。
区分可成形特征与需要后续加工的特征,再评估整体成本与验证方式。
提前沟通样品路线与量产路线差异,确定批量前需要重新验证的项目。
结合结构、预计数量和后续需求讨论模具方案,费用与周期按项目确认。
继续细化你的需求
按安装部位与结构方向继续了解,未列出的需求也可按图评估。
从外形到可核对的要求
标清需要实现的功能与关键尺寸;其余条件按项目逐项确认。
牌号、状态、线材规格和文件
头部、杆部、台阶与过渡
孔槽、薄壁、深腔及配合面
样品、首批及后续需求分别说明
确认打样与量产工艺的关系
关键尺寸、外观及性能要求
材料与表面配套
材料名称、颜色和外形都不能替代完整的技术要求。
制造路线
定制冷镦件的结构、材料与数量共同决定工艺;样品路线与批量路线需要提前确认。
确认与验证
把关键尺寸、装配与验收方法提前说清楚,再按项目要求安排相应检验。
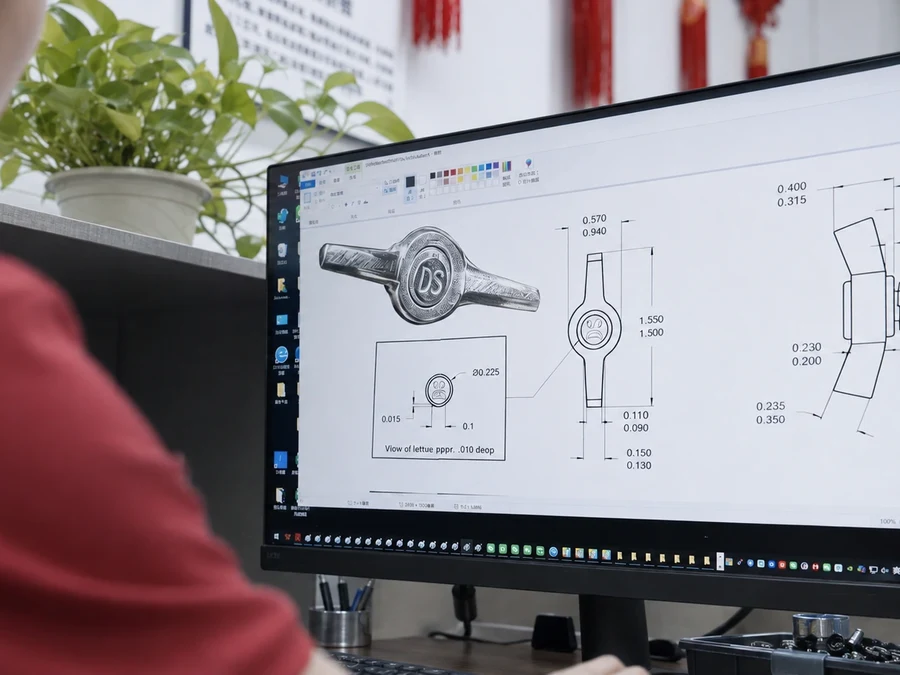
图纸与关键要求评审
识别充填、开裂、折叠等需关注的成形风险。
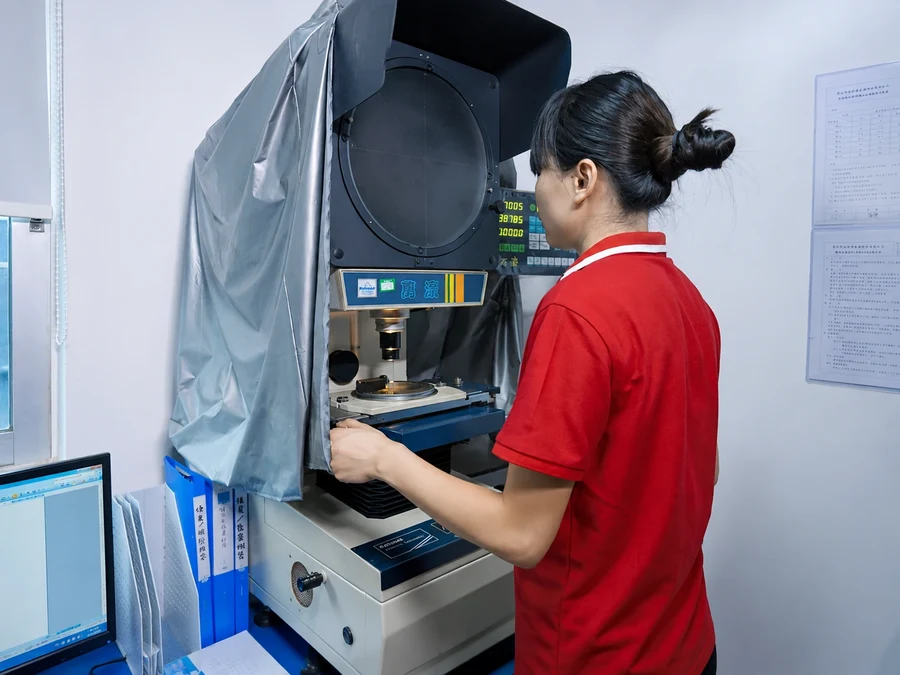
影像轮廓与尺寸检测
明确二次加工基准及关键尺寸的复核方式。
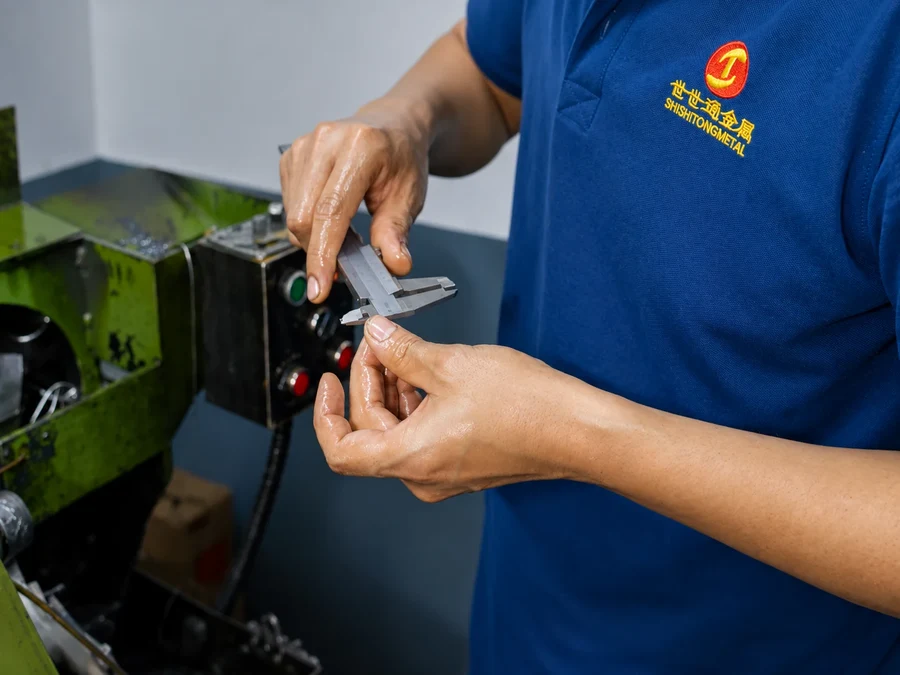
生产现场尺寸检查
以确认的图纸、模具和过程要求推进批量。
从需求到交付
先明确条件,再验证样品;批量制造按双方确认的图纸和验收要求推进。
图纸版本、装配位置、材料与数量
结构风险、工艺、模具与待确认项
关键尺寸、配合件试装及认可记录
确认版本、过程控制与检验要求
包装标识、约定资料与批次信息
采购前常见问题
并非如此。材料、头杆比例、变形量及精度要求都会影响路线,有些特征需二次加工。
结合结构、材料、数量、模具投入及公差综合评估,也可采用组合工艺。
目前需按图纸、模具复杂度和样品安排单独确认,不使用统一费用或周期承诺。
结合图纸、材料、数量、模具与验收要求评估后确认。请分别说明样品数量、首批数量、后续需求及目标交付时间。
可以先提供样品照片、安装位置、已知尺寸和需要解决的问题。不确定的材料或公差可注明需要协助评估,再逐步补充。
已有指定图纸、标准或认可样品,请同时说明版本。