长杆穿孔不顺
核对实际穿装距离、导向孔和允许弯曲程度,再定义直线度与验收方法。
世世通 · 按图与装配需求定制
从具体结构与安装条件,确认可制造方案
围绕2000mm内超长螺丝定制,先核对图纸、配合件、材料、关键尺寸与预计数量,再评估制造路线和样品验证要求。
系列螺纹 M1.4–M12 · 长度 2–2000 mm
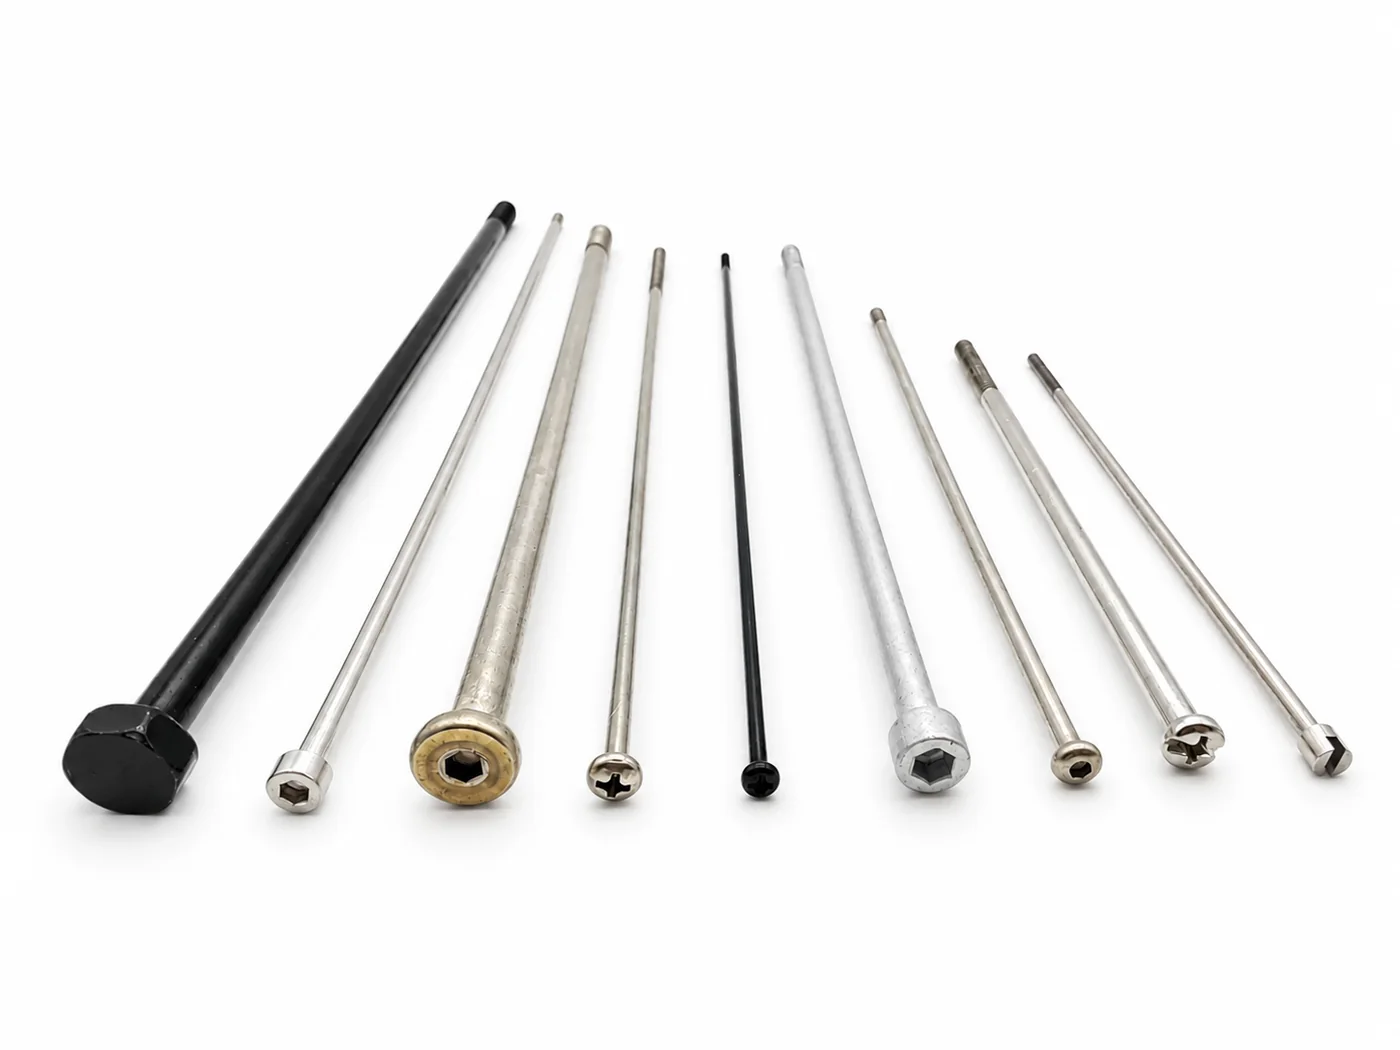
具体方案 · 长 / 超长螺丝
面向深孔穿装、箱体连接和长距离夹紧,结合长度、直径、受力及安装方式确认制造路线,并把包装运输对直线度的影响纳入评估。
核对实际穿装距离、导向孔和允许弯曲程度,再定义直线度与验收方法。
关注头杆连接、螺纹轴线及装配导向,避免只确认总长度。
按杆径、长度和数量讨论包装支撑与分隔方式,降低搬运变形风险。
结构与制造一起评估
请标明这个部位需要实现的功能,以及已经确定和仍需协助评估的条件。
明确光杆段、有效牙长和进入配合件的深度。
结合螺纹成形方式、长度与使用要求评估一致性。
配合深孔、窄空间或专用工具,评估头部与杆部整体方案。
以上为长螺丝系列范围,不代表所有材料、直径、长度和公差组合均可制造,具体按图评估。
把需求变成可核对的条件
区分总长、头下长、光杆长和有效牙长
明确杆径、螺纹规格、牙距及配合
说明允许值、测量基准和检测方法
确认牌号、状态、受力和强度要求
核对头型、槽型及头杆过渡结构
提供穿装方式及运输保护要求
制造路线
2000mm内超长螺丝定制的结构、材料与数量共同决定工艺;样品路线与批量路线需要提前确认。
确认与验证
把关键尺寸、装配与验收方法提前说清楚,再按项目要求安排相应检验。
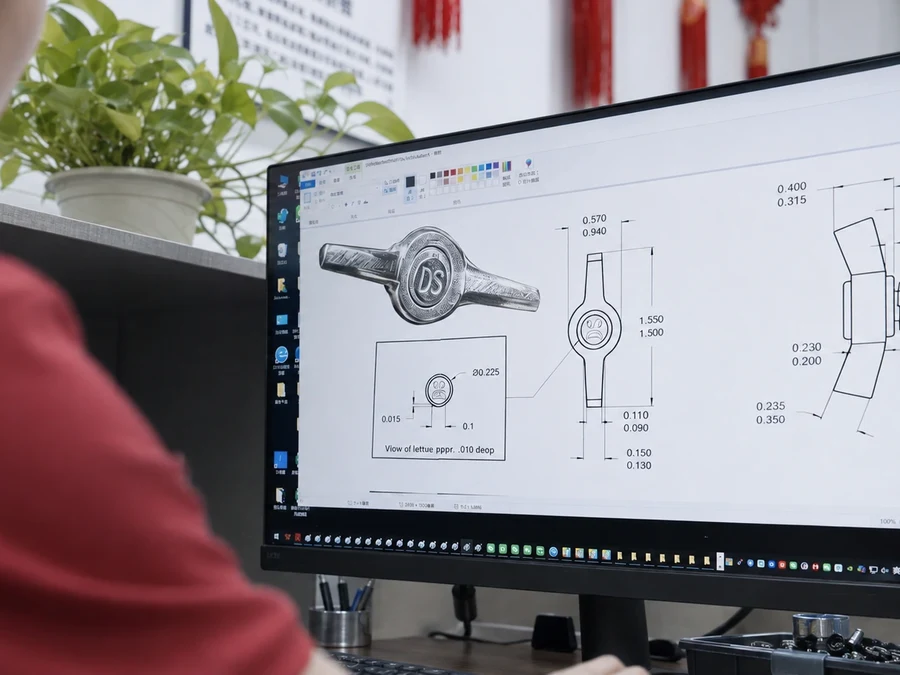
图纸与关键要求评审
按双方约定的基准和方法评价,避免测量方式产生差异。
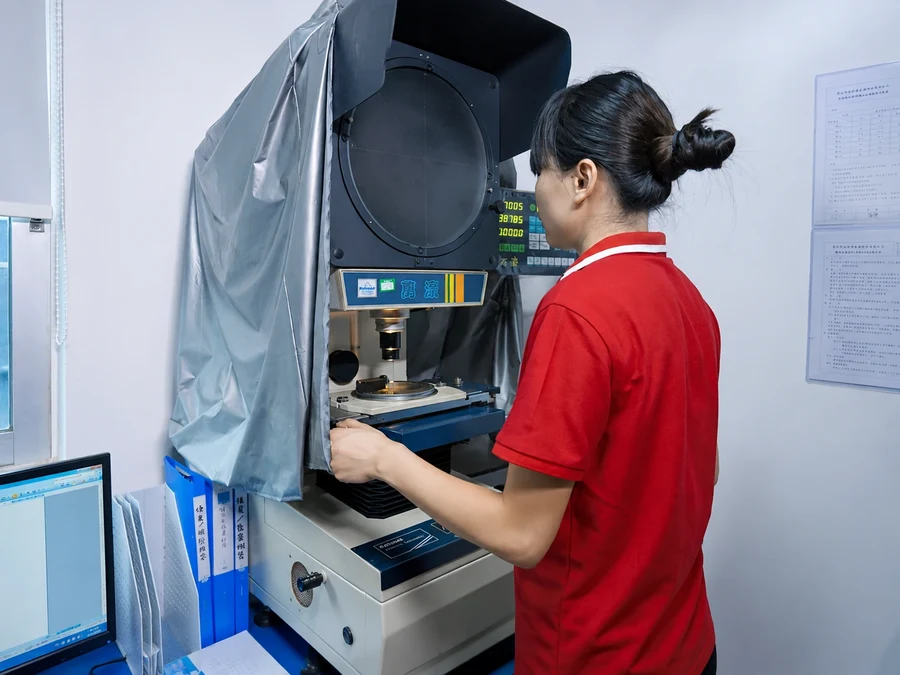
影像轮廓与尺寸检测
结合使用要求检查牙长、配合和头杆连接部位。
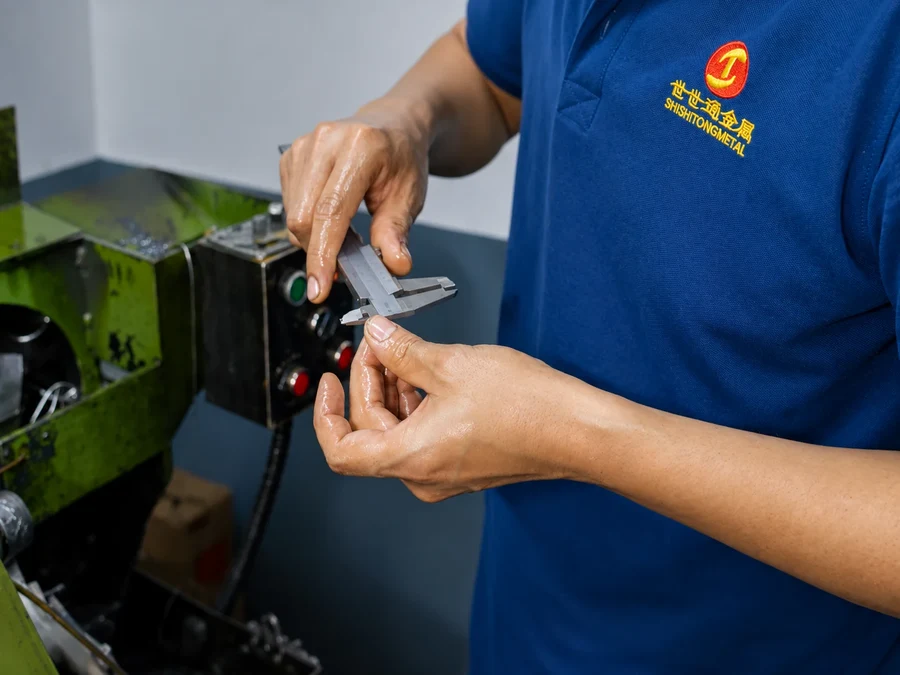
生产现场尺寸检查
在出货方案中确认长杆支撑、分隔及搬运要求。
从需求到交付
先明确条件,再验证样品;批量制造按双方确认的图纸和验收要求推进。
图纸版本、装配位置、材料与数量
结构风险、工艺、模具与待确认项
关键尺寸、配合件试装及认可记录
确认版本、过程控制与检验要求
包装标识、约定资料与批次信息
采购前常见问题
2000 mm 属于已采用的系列长度口径,具体能否制造仍取决于杆径、材料、头型、公差和数量,需结合图纸评审。
穿孔、导向和夹紧方式决定对直线度、牙长及头部空间的要求,也会影响检测和包装方案。
还可能影响成形、螺纹加工、校直、检测与包装,需按完整结构核算。
结合图纸、材料、数量、模具与验收要求评估后确认。请分别说明样品数量、首批数量、后续需求及目标交付时间。
可以先提供样品照片、安装位置、已知尺寸和需要解决的问题。不确定的材料或公差可注明需要协助评估,再逐步补充。
已有指定图纸、标准或认可样品,请同时说明版本。